
邮箱
vip@ntpentu.com
vip@ntpentu.com
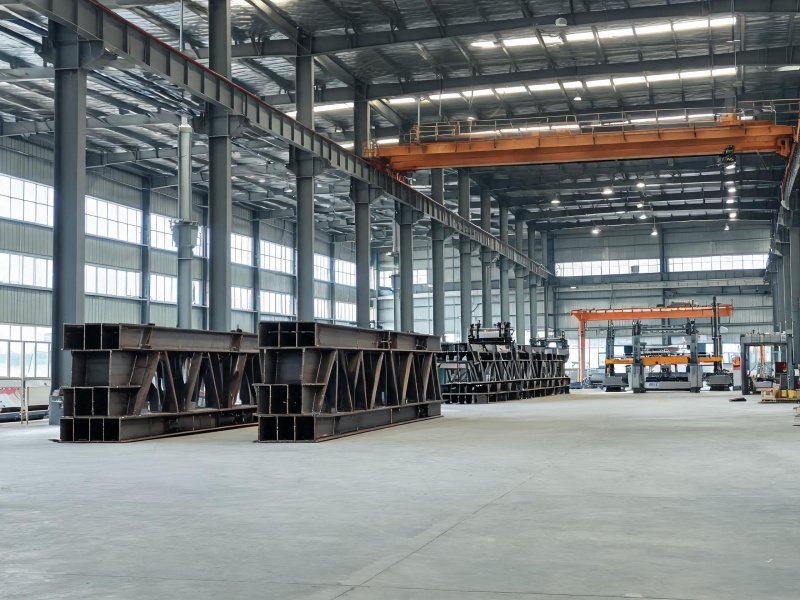
汽车制造车间钢结构焊接覆盖焊装车间网架、总装平台承力梁和输送线支架的焊接制造,针对焊缝疲劳、变形控制和精度匹配难点,提供符合节拍生产的钢构件焊接制造方案。
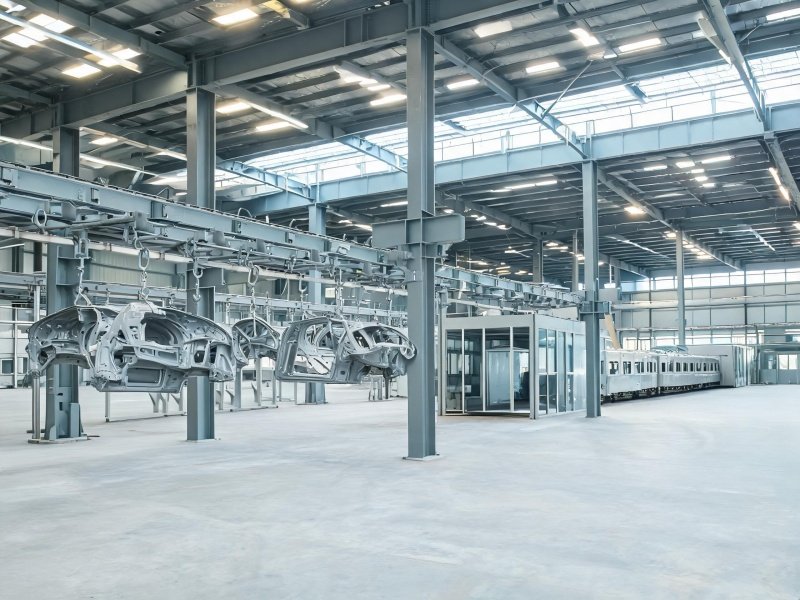
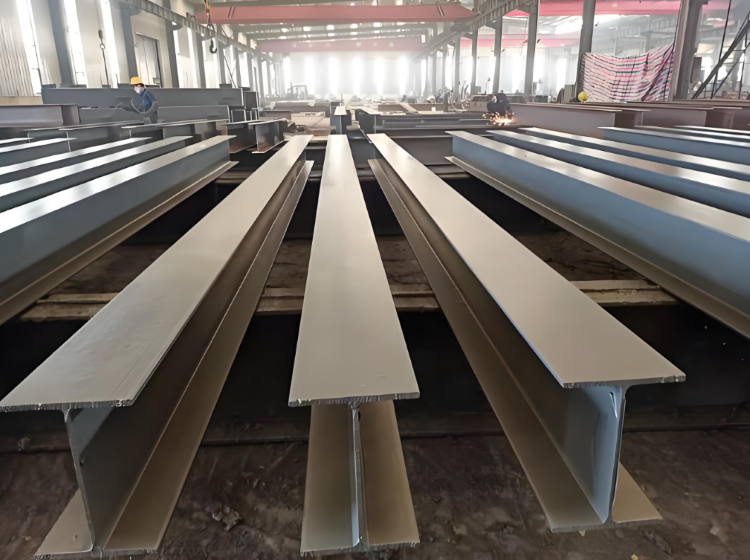
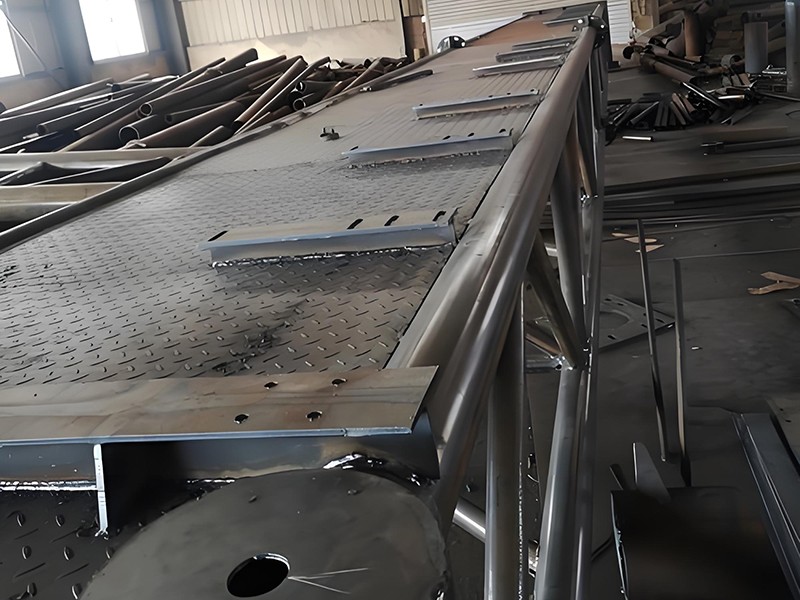
公司承接汽车制造车间的钢结构焊接制造业务,覆盖焊装车间网架、总装平台承力梁、输送线悬挂支架以及检测线防护栏体的加工成型。汽车产线对钢构件的尺寸精度、焊缝质量和节拍供货能力要求较高,公司针对这一工况特点形成从下料到焊接成型的完整工艺链,确保构件满足主机厂产线连续运行的使用需求。
焊装车间网架是屋盖的核心承重结构,杆件规格通常为DN50~DN150。一批杆件的坡口尺寸高度一致,熔透质量才有保证。节点球与杆件装配间隙压在1.5mm以内,根部熔合无未焊透;整片网架在专用胎架上组焊,遵循“先下后上、先主后次、对称施焊”,平面度偏差不超过L/1000。单根杆件焊完即做时效振动消应力——悬送设备动载常年传递到网架上,残余应力不除,疲劳寿命无从谈起。
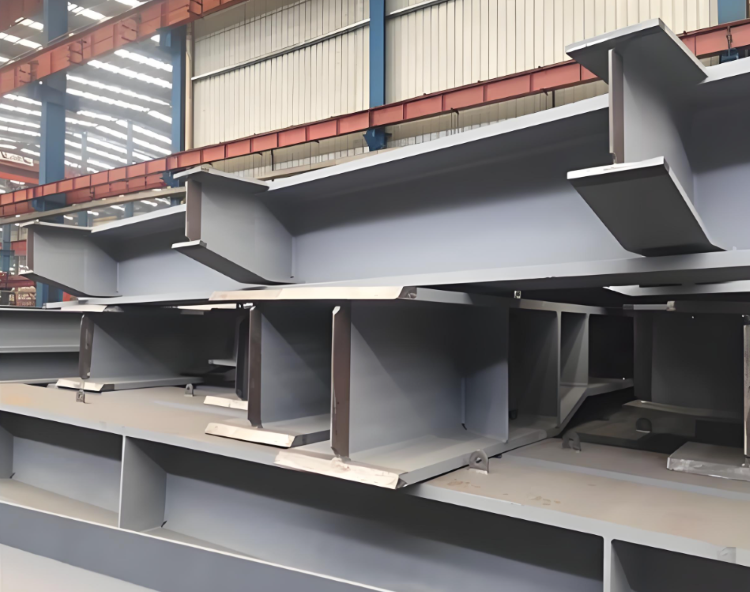
总装平台承力梁多为箱型截面,翼板与腹板用门式焊机搭载焊接,焊道宽度12~14mm,成型均匀、内部致密。隔板收缩和主焊缝收缩是梁身扭曲的根源,我们通过以两侧隔板对称施焊、四条主焊缝对角顺序焊接来抵消弯曲变形,辅以焊后机械矫正,挠度控制在跨度的1/1500以内。两端连接板数控加工,螺栓孔位精度±0.5mm,与混凝土立柱现场对接偏差±3mm以内——产线设备就位前,结构误差必须先归零。
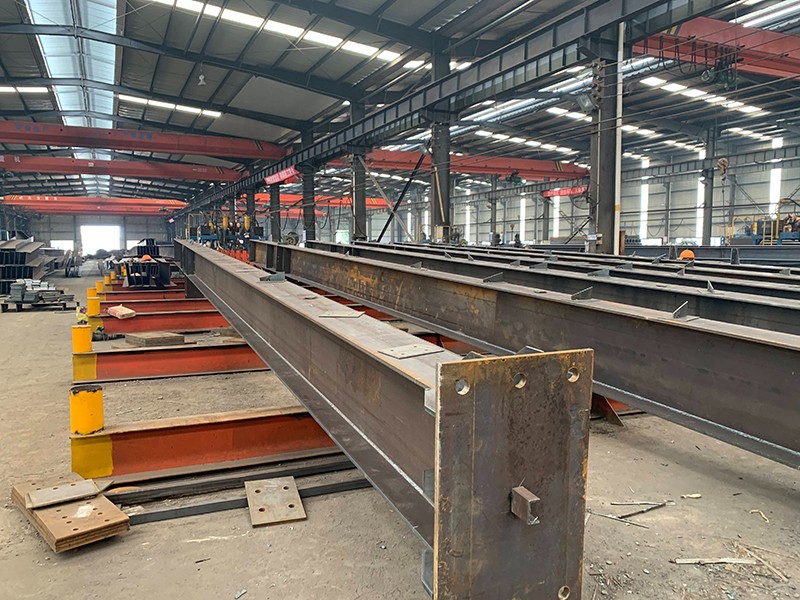
悬挂输送线支架的悬臂段承受工件与夹具的循环动载,是全车间疲劳风险最高的部位。悬臂根部一律采用全熔透坡口焊缝,选用低氢型焊材,焊后100%超声波探伤加20%磁粉探伤复检,杜绝焊趾裂纹扩展;板厚≥20mm的构件焊前预热≥80℃、层间温度200℃以下,低合金钢焊缝完成24小时后再探伤一次,延迟裂纹不漏检。整批支架按产线节拍分批供货,连接板、高强螺栓配齐到件。
项目启动先做三维建模与深化设计,复杂节点提前排碰撞;一级焊缝100%超声波探伤(B级检测、II级合格),关键节点加磁粉探伤。构件出厂前整体预拼装,空间尺寸与节点对接精度现场验证;涂装按抛丸Sa2.5级后喷涂环氧富锌底漆(60~80μm)、环氧云铁中间漆(60~80μm)、聚氨酯面漆(40~60μm),干膜总厚度≥200μm,耐盐雾≥1000小时。每件产品附工艺卡,焊工编号、探伤报告、尺寸复核全程可追溯。
GB/T 19001、24001、45001三体系贯穿质量管理全流程,6项发明专利沉淀工艺积累,数控等离子切割机、门式焊机、自动埋弧焊机、超声波探伤仪等设备配置到位。整车厂与总承包方的车间新建、扩建项目均可合作,工艺方案细化、焊缝等级评定、预拼装到第三方检测配合一站式交付,欢迎来函询价、到厂验看。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

苏州操作平台钢结构焊接制造厂家