
邮箱
vip@ntpentu.com
vip@ntpentu.com
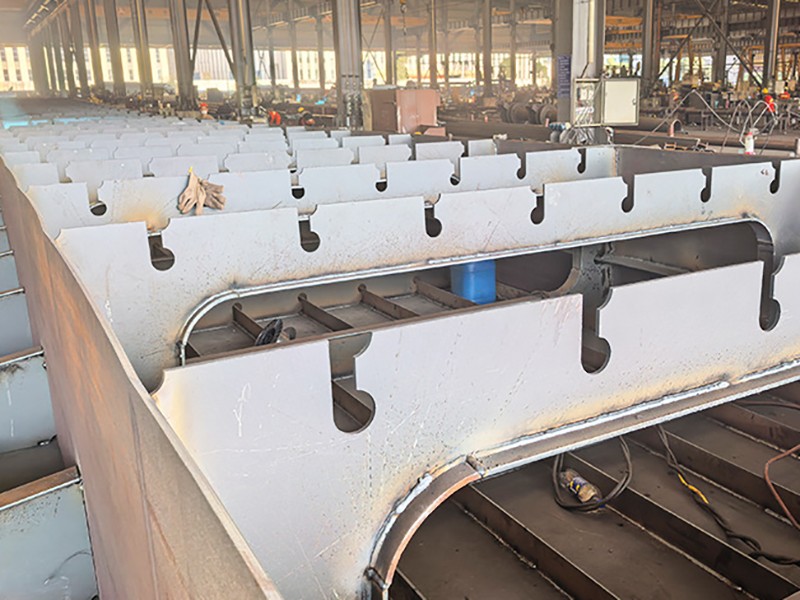
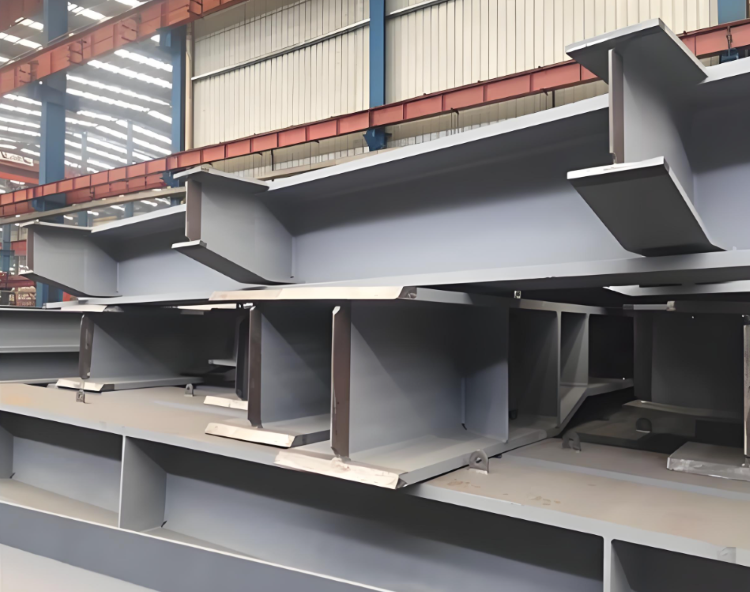
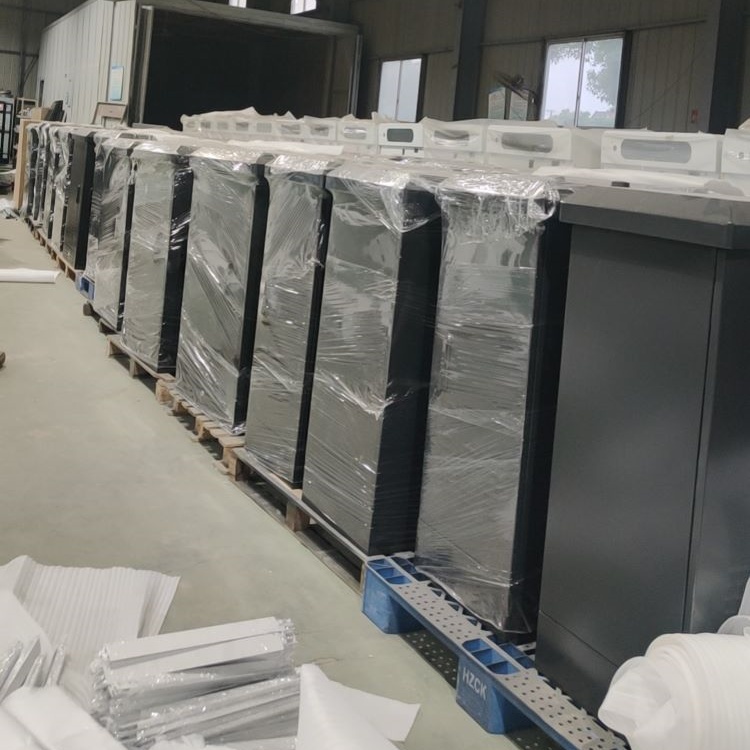
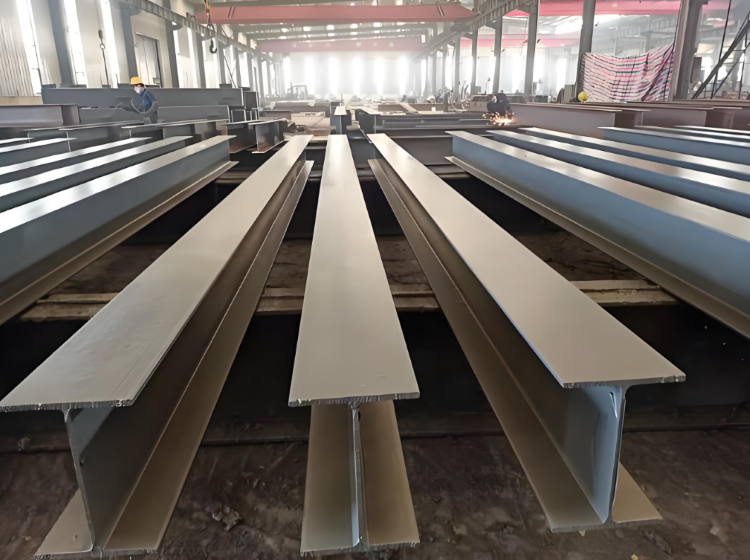
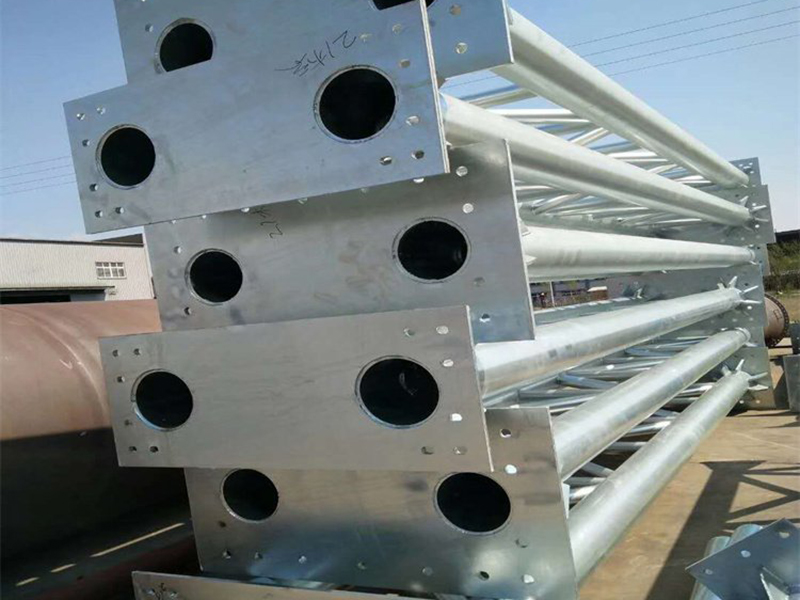
南通大型钢构钢构件焊接加工厂家,承接各种非标厂房、桥梁、龙门架、储能舱、重型设备基座的核心承载部件焊接加工,来图来料均可加工,厚板多层多道焊接,焊前预热+焊后消除应力,保证构件尺寸精度,提供焊后喷砂除锈,配套喷塑防腐,构件出厂可预拼装,欢迎各大商家前来咨询
南通大型工程钢构件焊接加工厂家,承接各种非标厂房、桥梁、龙门架、储能舱、重型设备基座的核心承载部件焊接加工,来图来料均可加工,厚板多层多道焊接,焊前预热+焊后消除应力,保证构件尺寸精度,提供焊后喷砂除锈,配套喷塑防腐,构件出厂可预拼装,欢迎各大商家前来咨询。
具体加工流程:
1. 原材料下料:钢板、型材采用数控切割,下料精度严格管控,去除割口毛刺、氧化层,保证坡口角度、钝边符合图纸及规范要求。
2. 构件组对:工装胎具固定组对,控制错边量、间隙,提前预留焊接收缩余量,从源头控制整体变形。
3. 焊接作业:厚板采用多层多道焊,选用匹配焊材,按工艺评定 WPS 执行;重要承重焊缝采用埋弧焊 / 气体保护焊,减少焊接缺陷,降低焊接热输入,减小变形。对高应力构件按需进行焊前预热,防止冷裂纹产生。
4. 焊后处理:焊后清渣打磨,去除飞溅;大变形构件采用机械校正或热校正,保证构件直线度、平面度;高载荷构件按需焊后消应力热处理,释放焊接残余应力,提升长期抗疲劳性能。
5. 无损检测:关键焊缝 UT/MT/RT 无损探伤,按设计等级检测,出具探伤报告,焊缝质量可溯源。
6. 表面预处理与防护:喷砂除锈达到 Sa2.5 级,可配套喷漆、静电喷塑、热镀锌等防腐工艺。
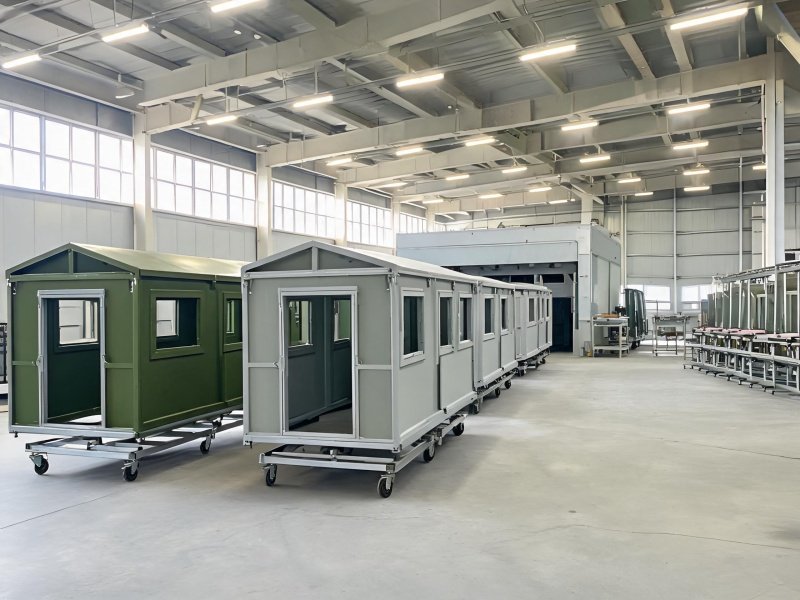
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


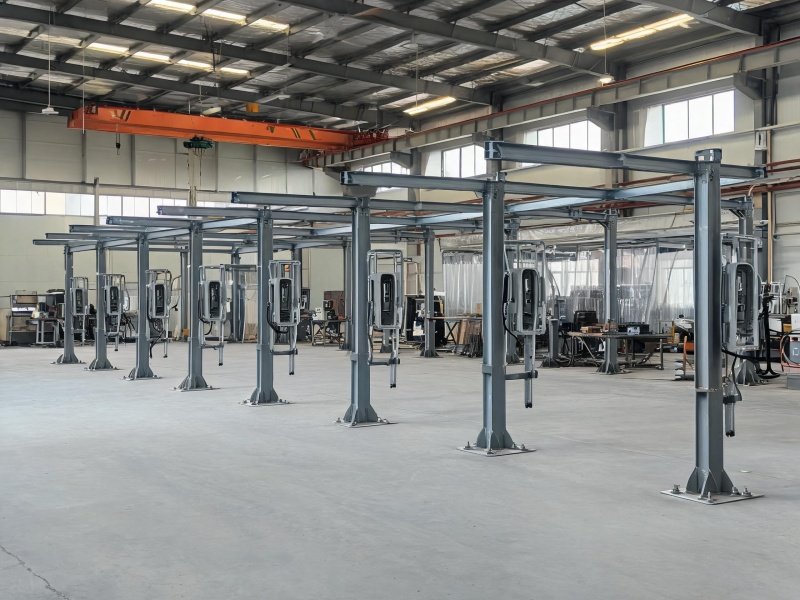
无锡新能源充电桩钢构件焊接加工定制厂家