
邮箱
vip@ntpentu.com
vip@ntpentu.com
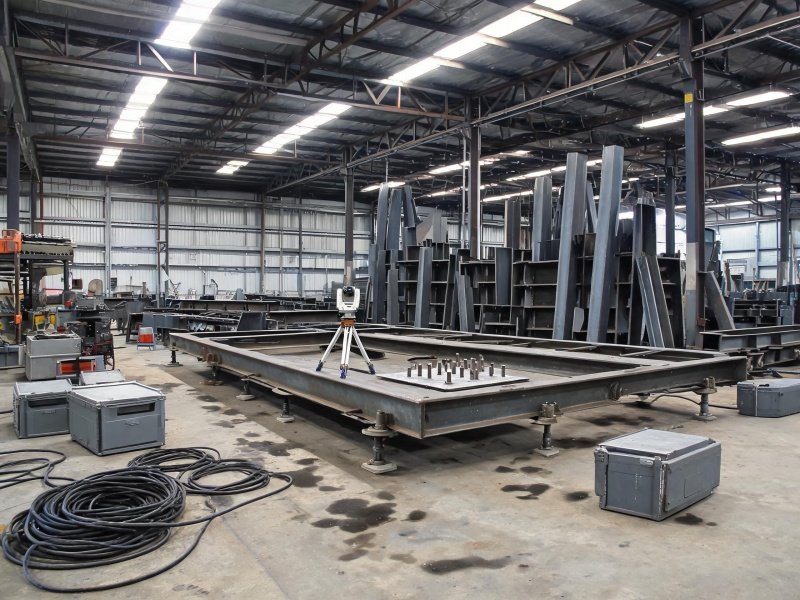
装配式检验中心钢结构焊接覆盖洁净厂房钢框架、隔振平台和设备基础的焊接加工,针对洁净等级、隔振要求和精密设备安装精度,提供低振动低变形成型焊接方案。
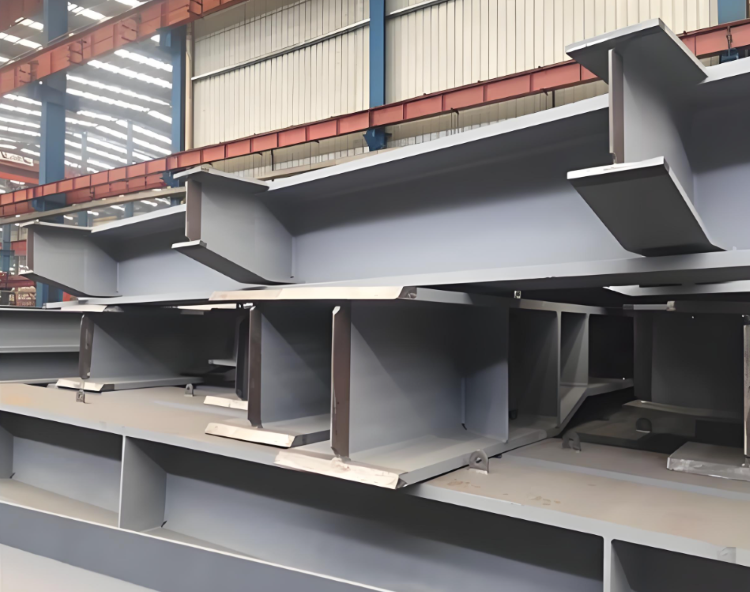
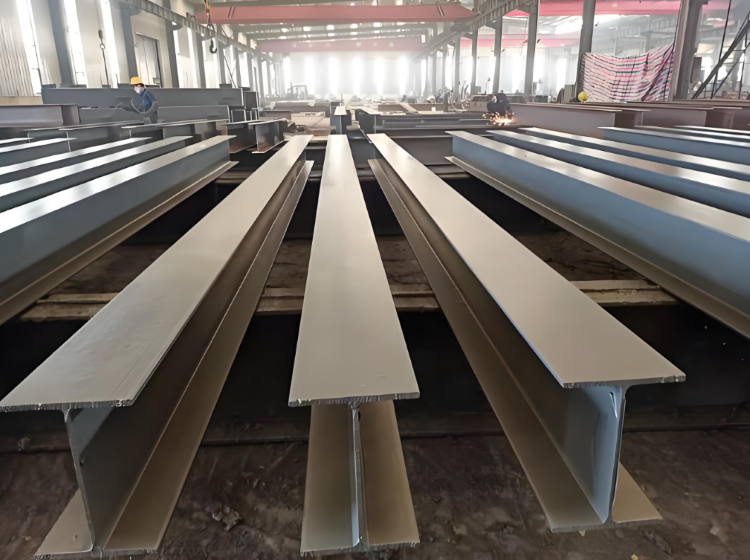
公司承接装配式检验中心项目的钢结构焊接制造业务,覆盖洁净厂房主体钢框架、隔振平台、精密设备基础以及室内管沟支架的焊接成型。检验中心对室内洁净度和振动环境要求高,钢结构施工阶段就要避免焊接收缩和热输入对后期洁净装修造成影响,公司在前期焊缝布置阶段即与设计沟通,将主要受力焊缝集中于梁柱节点,次要连接采用高强螺栓摩擦型连接,减少现场焊接工作量。
隔振平台是检验中心的核心功能区,平台上方布置精密检测设备与隔振支座,设备安装基准直接落在平台面上,平台自身的焊接变形会逐级传导到检测数据里。我们对平台钢构件采用对称双面坡口焊接,坡口两侧同步填充,焊接热作用相互平衡;焊接顺序按先内后外、先短后长原则对称展开,焊缝收缩从平台中心向外对称扩散,变形不向单侧累积。施焊过程执行边焊边测:每焊完一段测量一次平台平面度,偏差超限时立即调整后续焊接方向和顺序,变形在过程中被拉回,不等焊完再返修。平台整体焊接完成后进入退火工序,残余应力在退火中释放,设备投运后平台不再因应力缓慢释放而漂移,平面度稳定控制在2mm以内。
检验中心的大型检测设备基础采用地脚螺栓加锚板结构,锚板的位置精度决定设备就位后的水平状态。常规放样手段的定位误差在毫米级以上,满足不了精密设备的安装要求,锚板焊接阶段使用全站仪配合定位工装:全站仪建立三维坐标基准,锚板在工装内逐点校核定位,组焊精度控制在1mm以内。锚板焊接完成后与地脚螺栓整体发运,现场一次性浇筑成型,地脚螺栓与锚板的相对位置在工厂内已经锁定,土建浇筑后不再做二次定位,设备进场即安装,现场返工环节被整体取消。
室内管沟支架为工艺管线提供支撑,构件规格多、单件批量小,焊接按标准节点图统一执行,坡口形式与焊脚尺寸不做临时变更,管沟区施工不因构件规格差异打乱节奏。洁净区内的外露构件焊缝打磨匀顺,积尘死角在构件成型阶段消除,配合洁净装修的密封要求交付。
检验中心钢构件的价值,最终由检测设备开箱后的精度数据来验证。公司以GB/T 19001、24001、45001三项体系组织生产,6项发明专利覆盖精密焊接与应力控制关键工艺,全站仪定位工装与退火炉配置到位,构件按设备基础单元编号发运、测量记录随批交付。欢迎有检验中心、洁净实验室焊接需求的客户来图咨询,支持按设备清单先出焊缝布置方案,确认后批量供货。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


泰州冷链分拨中心焊接制造厂家