
邮箱
vip@ntpentu.com
vip@ntpentu.com
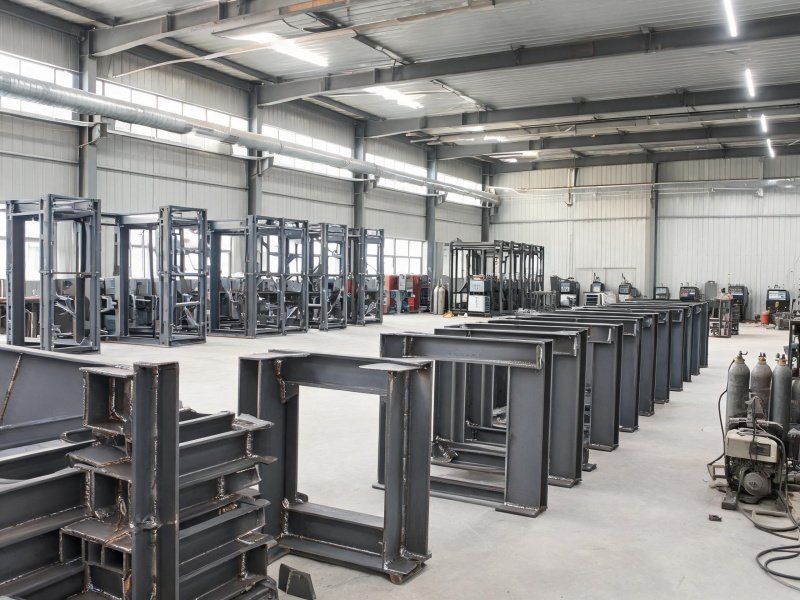
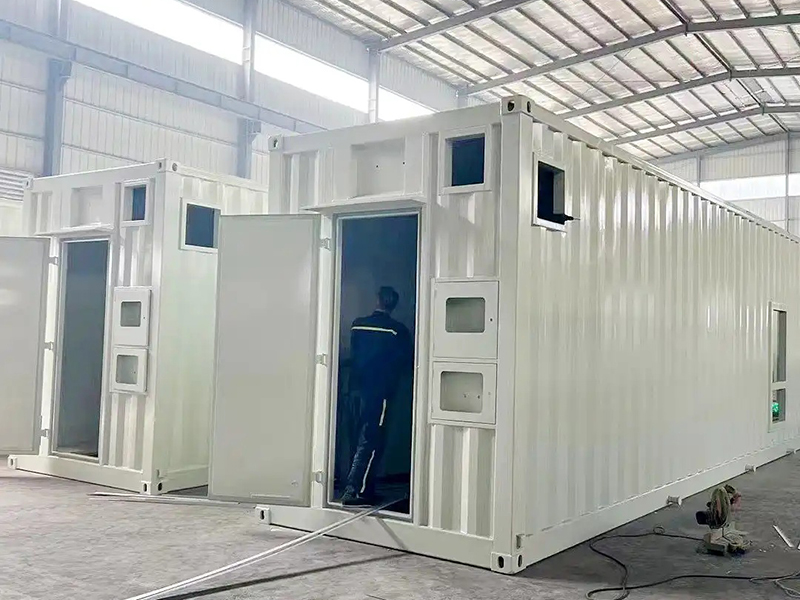
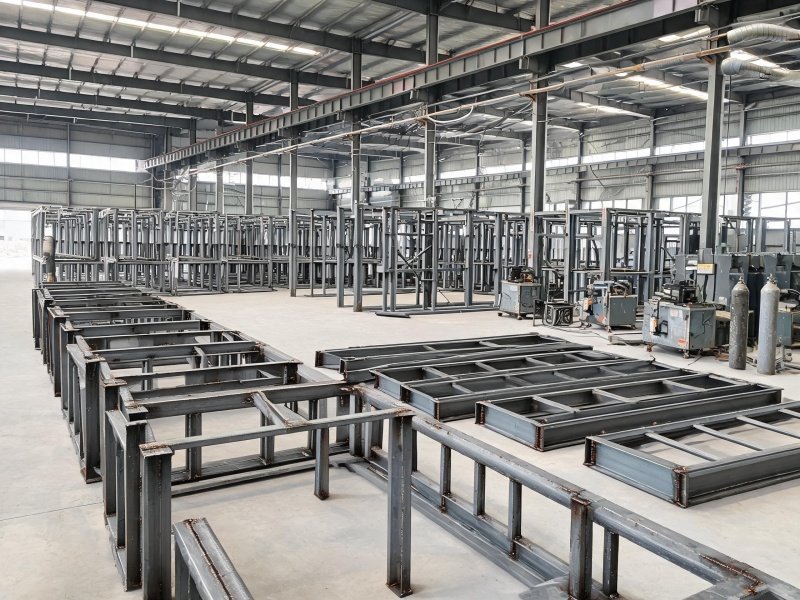
模块化消防站钢结构焊接覆盖主框架梁柱、车库门框架、训练塔构件和设备支架的焊接加工,针对快速出警、重载车辆进出和全天候执勤工况,提供高强度焊接成型方案。
公司承接模块化消防站项目的钢结构焊接制造业务,覆盖主框架梁柱、车库门框架、训练塔构件以及设备支架的焊接成型。模块化消防站在镇江各区县快速布局,需满足消防车辆快速进出、全天候执勤和应急训练的要求,对钢构件的焊接强度和承载能力要求高,焊接质量直接影响消防站的运行安全和响应效率。
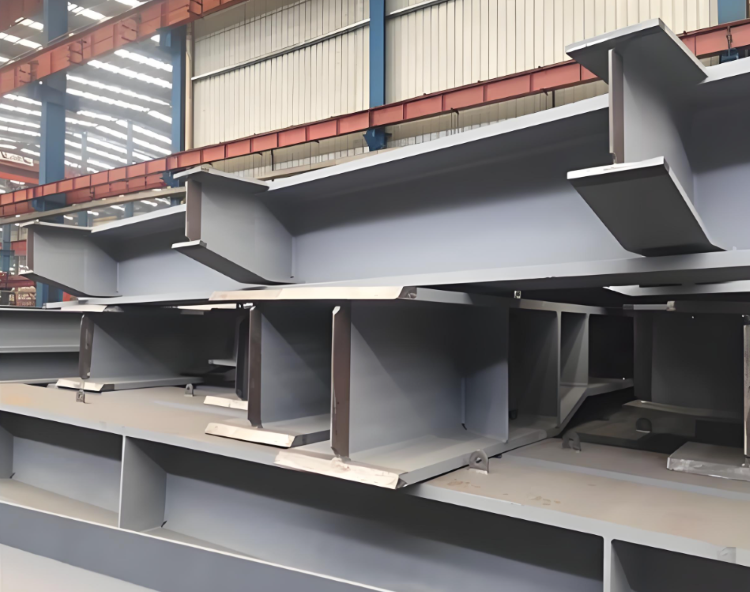
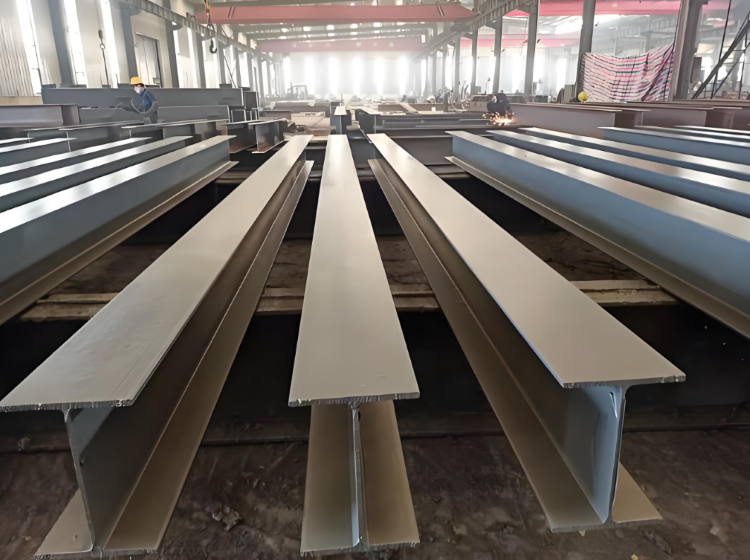
主框架采用大跨度 H 型钢梁柱体系,节点按刚性连接做。板厚到了一定量级后最要防的是层状撕裂,厚板在轧制方向上存在非金属夹杂物,焊接收缩时沿板厚方向产生的应变超过钢材的 Z 向变形能力,裂纹便沿轧制层撕开,这类缺陷在表面看不到,超声检测打上去才显形。
低氢型焊条是这类接头的第一道控制点。焊条使用前经 350~400℃ 烘干 1~2 小时,取出后放入保温筒随用随取,受潮的焊条会在熔敷金属里带进氢,氢在焊缝冷却过程中向热影响区聚集,是冷裂纹的诱因之一。焊前按 100~150℃ 预热,加热范围取坡口两侧各 100mm,测温在加热面的背面进行;多层焊时层间温度不超过工艺评定给定的上限,常规控制在 200℃ 以内,温度掉到预热温度以下时要重新加热再焊。焊后保温缓冷,厚板与高拘束节点按工艺评定做消氢处理。
焊缝按 GB/T 11345 做超声检测,一级焊缝 100% 覆盖,检验等级 B 级,评定等级按设计要求给定,UT 判定不清的位置补做射线或磁粉检测。梁柱拼接端面在铣平后端面垂直度偏差不超过 2mm。
车库门框架是消防车辆进出的通道,开口尺寸与门体轨道直接相关。框架采用厚壁型钢焊接,焊完做整体校正,校正时按变形量分别采用机械校正与火焰校正,火焰加热温度按工艺评定给定,同一位置的重复加热次数受工艺文件限制。洞口尺寸偏差控制在 ±3mm 以内,洞口偏小时门体走轨卡滞,偏大则密封条压不严。
框架与主框架的连接按全熔透坡口焊做,坡口角度、钝边与根部间隙由工艺评定给定,焊脚尺寸按设计要求统一控制,同一批框架的焊脚尺寸保持一致时,门体安装不需要逐件修配。洞口四角是应力集中处,焊缝在此收弧要填满弧坑,弧坑裂纹在后续加载中会向框架内侧扩展。
训练塔构件承受的是反复加载,焊缝疲劳性能由表面状态决定。塔体构件按全熔透坡口焊工艺施焊,焊完对焊缝表面做打磨处理,焊缝与母材的过渡处磨出平缓斜坡,截面突变留在焊缝边缘时会成为应力集中源,打磨后过渡平缓,疲劳裂纹的起裂点随之减少。表面打磨完成后按 GB/T 26951 做磁粉检测,表面与近表面无裂纹才放行。
设备支架承载消防装备,板件采用数控下料,切口垂直度与外形偏差在下料阶段控住,组对时不需要大量修配,装配间隙均匀后定位焊固定,再实施连续焊缝。支架这类构件的焊缝以角焊缝为主,焊脚尺寸不足时承载力下降,过大则热输入上去引起变形,按设计要求给定并在施焊过程中抽测。
模块化消防站的构件按加工难度排产:厚板梁柱节点与训练塔构件工序多、检测环节长,先下料先组焊;车库门框架与设备支架随后跟进,几类构件在发运前凑齐同一模块的配套件。深化阶段在 BIM 模型里把坡口形式、焊缝等级与检测比例标在节点图上,模型与加工图用同一套编号,车间按图施焊,检测按图抽检,图纸有变更时模型同步更新,现场拿到的版本与厂内保持一致。
公司承接来图加工与来料代工,下料、组焊与成品检测在同一厂区内完成;6 项发明专利与 GB/T 19001、GB/T 24001、GB/T 45001 三项体系认证齐备,厂区设在如皋,焊接车间、喷塑线与钣金工序各自独立运转。批量订单可按批次排产,交期按订单量给定,图纸阶段即可介入,节点做法与探伤比例一并商定。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
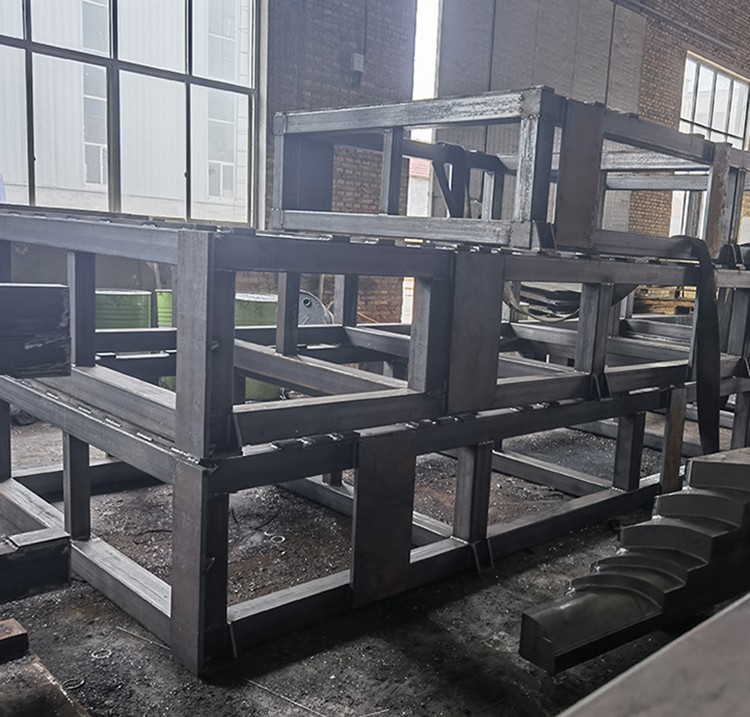
常州轨道交通车辆段钢结构焊接