
邮箱
vip@ntpentu.com
vip@ntpentu.com
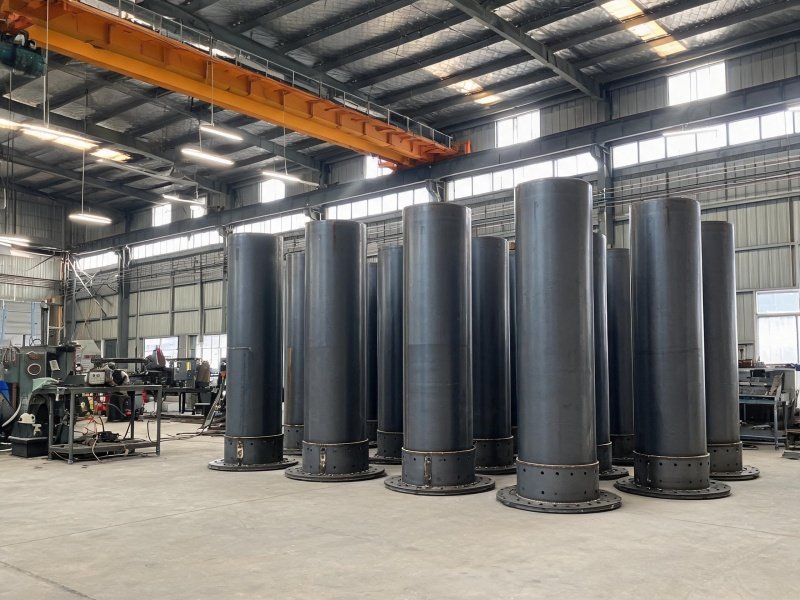
烟囱塔架钢结构焊接覆盖锅炉烟囱塔体、烟道支架和火炬塔架的焊接加工,针对高耸结构风载、温度变形和现场拼接法兰精度要求,提供从卷管到塔架整体焊接的整套工艺方案。
公司承接烟囱塔架类高耸钢结构的焊接制造业务,覆盖锅炉烟囱塔体、烟道支架以及石油化工火炬塔架的卷管和组焊成型。烟囱塔架通常高度在60m以上,长期承受风载、温度变形和地震作用,对焊缝的抗疲劳性能和塔体圆度控制要求较高,公司围绕这类工况建立专项焊接工艺。
烟囱筒体由钢板卷制对接成型,下料后经三辊卷板机卷圆,卷管圆度偏差控制在D/1000以内——圆度失准的筒节组对后错边难以消化,风载下的应力分布也随之恶化。筒节纵缝采用埋弧自动焊,熔深稳定、焊缝成型均匀;环缝以CO₂气保焊打底、药芯焊丝盖面,根部质量与外观成型分步把关。每道焊缝完成后经外观检查和超声抽检;塔体对接部位的错边量执行双重上限:不超过板厚的10%,且不大于3mm,两项取严者执行。
塔架底部与顶部法兰是全塔荷载传递的关键部位,法兰端面与筒体的焊接采用全熔透坡口对接;焊后法兰端面经机加工恢复平面度——焊接热变形会破坏法兰平面,不加工的法兰现场紧固后局部受力,螺栓预紧力分配不均。螺栓孔位采用数控钻孔,与对位法兰的孔距一一对应。塔架的K型、X型节点采用管管相贯焊接,相贯线由数控切割机加工成型,坡口随切割一次到位;相贯处焊缝按节点受力等级施焊,并经超声波全检。
60m以上的塔架整体运输不现实,公司按10~15m高度分段出厂,分段间的对接法兰在工厂内预拼装并标记对位编号;每段塔体逐段做几何尺寸全检,累计偏差在厂内核对消化。现场吊装按编号依次组对,法兰螺栓孔自然穿装,免去高空修磨扩孔——高空作业每减少一道修整工序,工期与安全风险同步下降。
塔架防腐按项目环境配套:热镀锌适用于长期免维护需求,现场涂装方案可按腐蚀环境等级多层配套。公司提供卷管下料、分段焊接、出厂预拼装到现场吊装对接指导的整体交付,欢迎有新建锅炉房烟囱、化工火炬塔架或排气塔工程的客户来图咨询,按塔高与工况配套专项工艺。
高耸钢结构的制造能力,体现在圆度、错边、法兰平面度这些不显眼的数据里。公司以GB/T 19001、24001、45001三项体系组织生产,6项发明专利覆盖卷管焊接与塔架组焊关键工艺,为锅炉、石化及排气塔工程提供从卷管到吊装指导的一体化供货,分段构件编号出厂并附检测记录。欢迎有烟囱塔架加工需求的客户来图洽谈,支持预拼装验证后分批发运。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


淮安立柱横梁钢构配件焊接定制加工