
邮箱
vip@ntpentu.com
vip@ntpentu.com
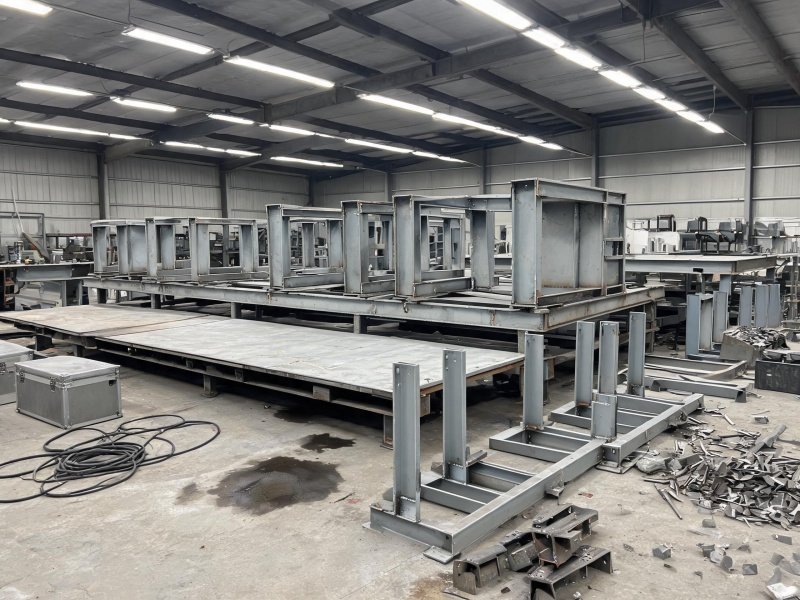
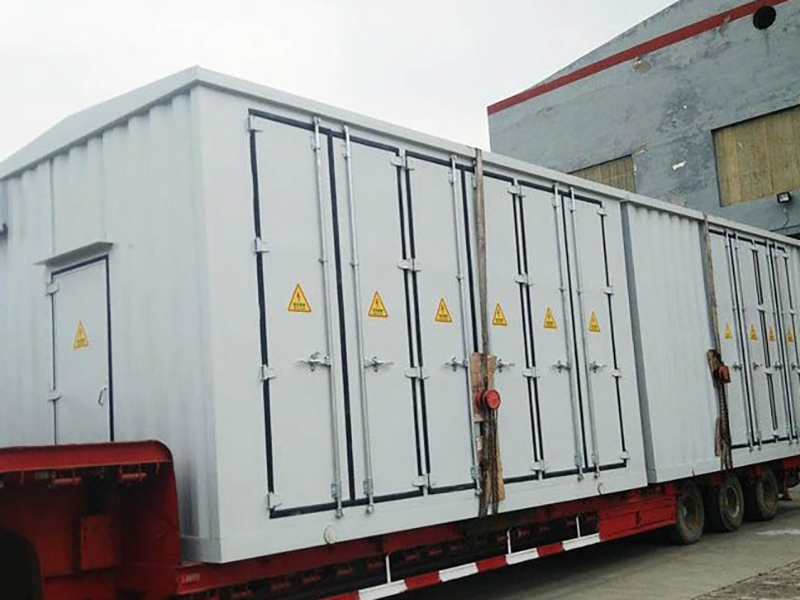
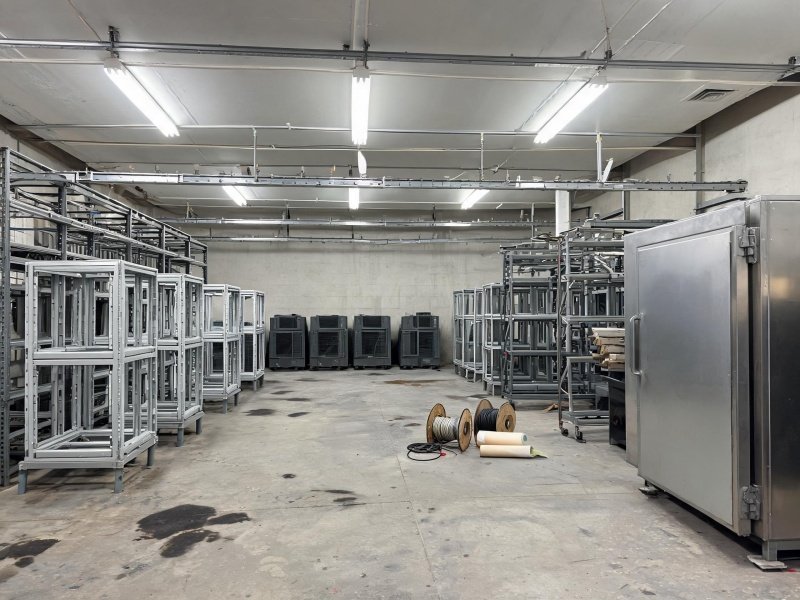
装配式机房钢构件焊接覆盖机柜支撑架、空调底座和走线架的焊接加工,针对机房整体运输、现场快速投运和长期荷载稳定要求,提供工厂预制精准焊接成型方案。
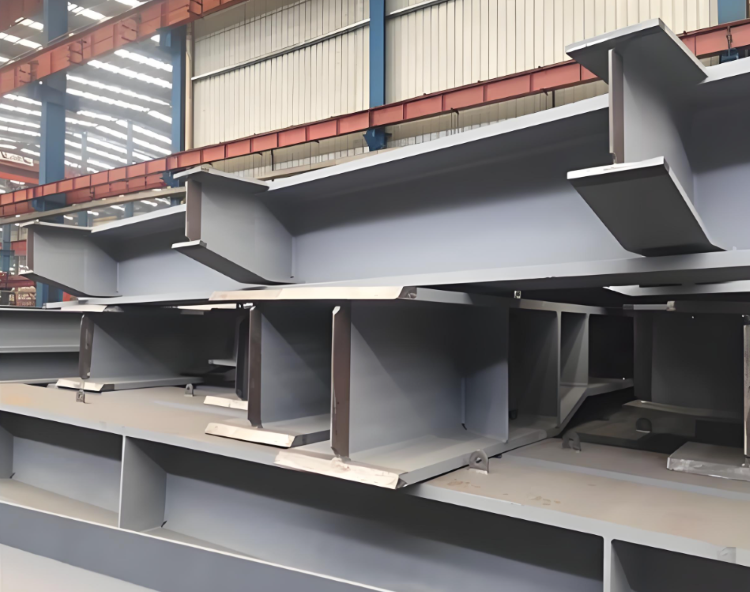
公司承接装配式机房项目的钢构件焊接制造业务,覆盖机柜支撑架主体、空调室外机底座、内部走线架以及机房防静电地板支撑的焊接成型。装配式机房多为预制舱形式,钢构件需要在工厂焊接成完整模块再运输到现场拼装,焊接质量直接决定机房投运后的承载可靠性,公司在前期焊缝布置阶段即与设计沟通,将主要受力焊缝集中于梁柱节点,模块分段点避开应力集中区域。
机柜支撑架是装配式机房的主要承力构件,单个支撑架承载多个标准服务器机柜,焊缝疲劳强度要求高。公司把支撑架立柱与横梁的连接焊缝提高一级焊缝等级,焊后100%超声波探伤,焊缝内部质量符合设计要求。关键节点的焊接工艺要点:
焊缝等级:一级焊缝要求熔透,采用UT+VT全检,多用于梁柱拼接和支座关键节点,焊缝内部质量达到GB 11345二级标准。
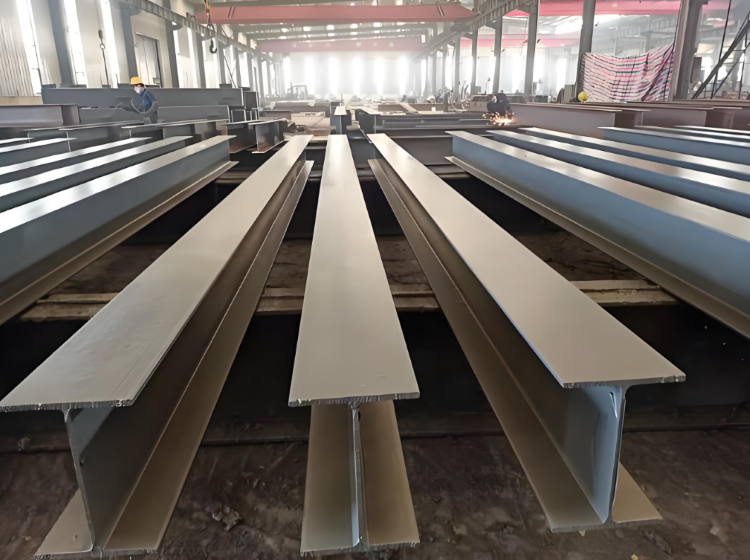
焊接变形控制:H型钢构件易产生侧弯和扭曲,用工件夹紧、对称施焊、分段退焊,并预留收缩余量;厚板焊接控制层间温度。
安装面平面度:机柜安装面是后续设备就位的基准,焊接阶段用工装控制,整体焊完后实测平面度偏差控制在1mm以内。
焊材匹配:Q355母材配E50系列焊条或ER50焊丝,不混用低强度焊材。
空调室外机底座承受设备运行振动和户外温差,底座焊缝长期处于动态应力状态。底座立柱与底板的连接焊缝采用熔深焊工艺,单面焊双面成型,焊缝根部熔合充分,振动条件下不易出现疲劳裂纹。焊接过程控制要点:
焊接顺序:厚板焊接时温度场不均匀、热输入过大或焊接顺序不当都会产生变形,通过对称施焊和合理的焊接顺序控制变形。
层间温度控制:厚板焊接控制层间温度,避免冷裂纹;环境温度低于5℃时厚板需预热。
连接板校核:底座与机房外壳的连接板焊后做平整度校核,现场螺栓连接顺畅。
焊缝检测:受力焊缝做无损检测,焊缝内部质量符合设计要求。
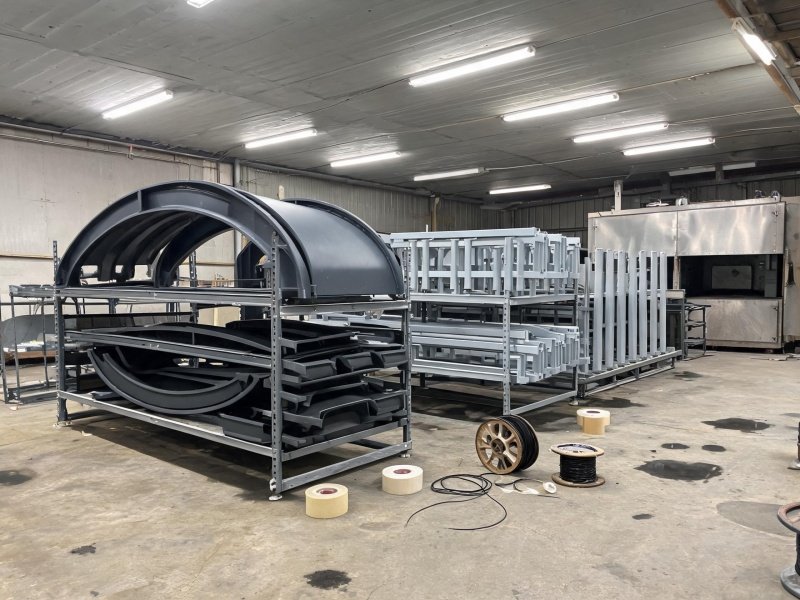
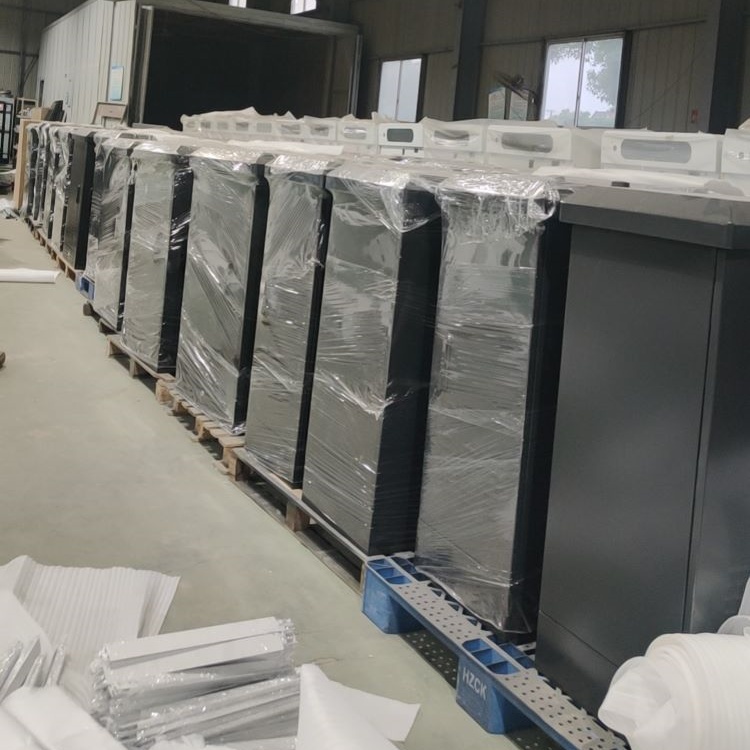
走线架和地板支撑属于机房内部辅助构件,焊接变形控制要求相对宽松,焊缝外观要求高。我们对这些构件的焊缝打磨匀顺,焊后整体外观整洁,便于后续表面处理和清洁。焊脚均匀一致:薄壁构件焊接热输入过大会变形,通过控制热输入并采用间断焊,构件变形量控制在2mm/m以内。焊缝打磨:均匀过渡的焊缝便于后续喷塑涂层附着,涂层在焊缝余高处不易产生针孔和厚薄不均。抛丸统一处理:焊后所有构件进抛丸工序,统一转入下道喷塑;模块发货时配套焊接过程记录、探伤报告和外观检验数据。
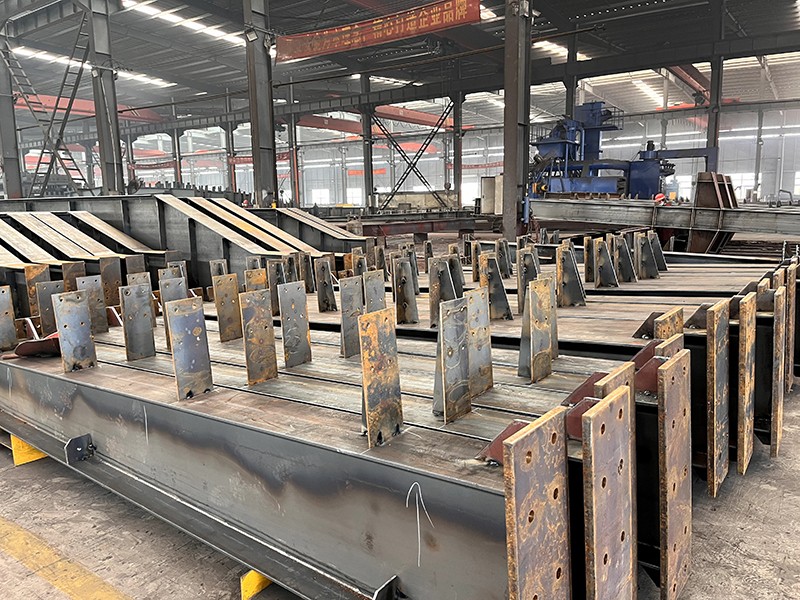
公司持有GB/T 19001/24001/45001三项管理体系认证,拥有6项发明专利,深化设计、下料、焊接、探伤到抛丸各环节纳入统一管控。自动埋弧焊机、CO₂气体保护焊机、超声波探伤仪等设备齐备,构件尺寸精度和焊缝质量按装配式机房设计要求逐项复核。有装配式机房钢结构焊接制造需求的客户,支持来图定制,从方案设计到成品交付一站式对接,欢迎来电咨询报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


海安大型钢结构网架焊接定制加工