
邮箱
vip@ntpentu.com
vip@ntpentu.com
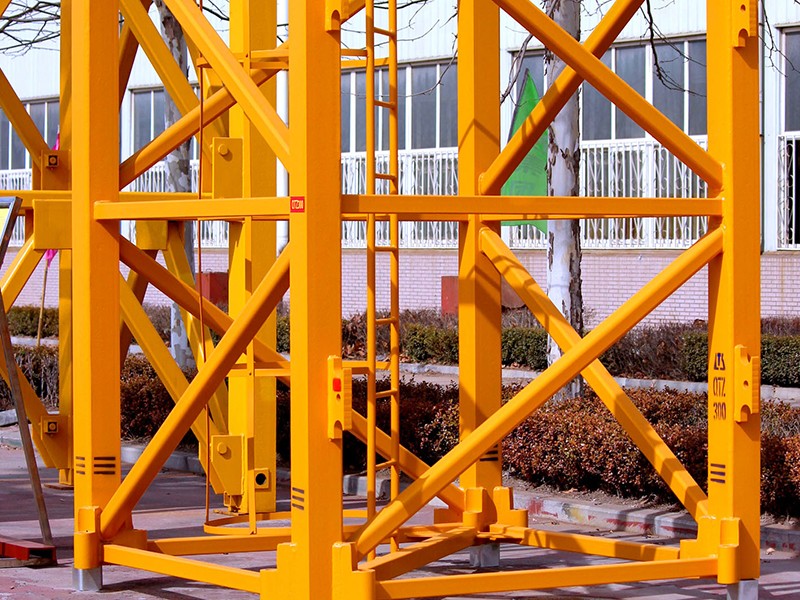
无锡塔式起重机顶升套架焊接厂家,承接各种起重机钢结构件焊接加工定制,加工厂占地面积为2.5万+平方米,配备完整的生产加工流程和高精密大品牌加工设备,源头自主加工厂家,专业焊接加工团队,提供从材料到成型一站式加工解决方案,支持来图来料加工定制,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
无锡塔式起重机顶升套架焊接厂家,承接各种起重机钢结构件焊接加工定制,加工厂占地面积为2.5万+平方米,配备完整的生产加工流程和高精密大品牌加工设备,源头自主加工厂家,专业焊接加工团队,提供从材料到成型一站式加工解决方案,支持来图来料加工定制,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
一、塔式起重机顶升套架的结构组成及加工流程:
1、组成结构:
套架整体为矩形框式钢结构,由 4 根主立柱(箱型 / 厚板工字型)、上下环形框架、横向腹杆、斜撑杆、顶升油缸支座、导向轮支座、踏步、平台支座、引进小车轨道支座、连接耳板组成。
2、加工工艺流程:
钢材预处理喷砂 → 数控下料切割 → 坡口加工 → 零件矫正 → 工装整体组对 → 定位焊 → 正式焊接 → 焊后校正 → 无损检测 NDT → 机加工(耳板孔、导向轮座平面)→ 二次喷砂除锈 → 防腐涂装 → 成品检验。
二、核心加工工艺:
传统工艺的问题:旧流程是套架结构拼点焊接后,再与标准节装配,然后配焊导轮耳板、爬爪耳板和油缸梁耳板。焊接位置全靠工人经验控制,劳动强度大、效率低,精度得不到保障。
工装方案:以一套塔机爬升架焊接工装为例,平台上的定位立柱安装全自动液压定位夹紧装置,用于夹紧主弦杆;标准节安装在移动滑块上,通过工装爬爪定位爬爪耳板,通过工装导轮定位导轮耳板;固定立座上安装端部耳板定位夹紧装置和油缸梁耳板定位夹紧装置。这样一次装夹即可完成所有关键耳板的定位焊接,保证相对位置关系。
针对内顶升套架:上、下定位部件配合,下定位部件底座四角的槽与待焊接头配合,定位轴插入轴套孔;上定位部件(方形立柱)的支承和定位块用于定位待焊滚轮座。接头和滚轮座只需一次定位,四个接头和八个滚轮座与套架三者的相对位置即被确定。
摆片焊接:也有专门的套架摆片焊接工装,通过夹持件和方管托架解决定位问题,提高成品合格率。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

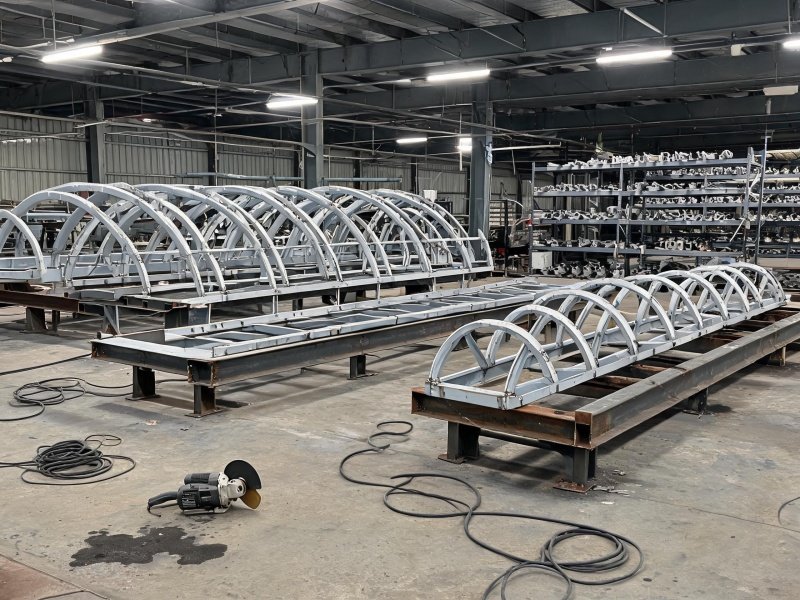
如皋桥式起重机小车架钢构焊接