
邮箱
vip@ntpentu.com
vip@ntpentu.com
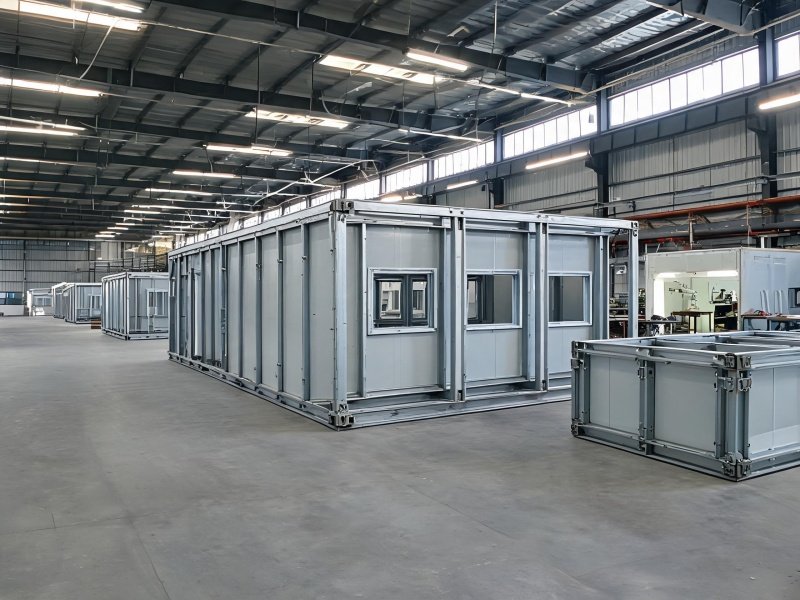
应急医院模块化钢构件焊接覆盖医疗舱体框架、负压隔离舱和设备集成支架的焊接加工,针对快速部署投运、负压密封要求和长期医疗设备运行工况,提供符合医疗设施标准的模块化焊接方案。
公司承接应急医院模块化项目的钢构件焊接制造业务,覆盖医疗舱体主框架、负压隔离舱、设备集成支架以及应急通道围护的加工成型。应急医院项目要求工厂预制集成度高、现场吊装投运快、舱体密封性能满足负压隔离要求,公司针对这类工程特点形成专项工艺。
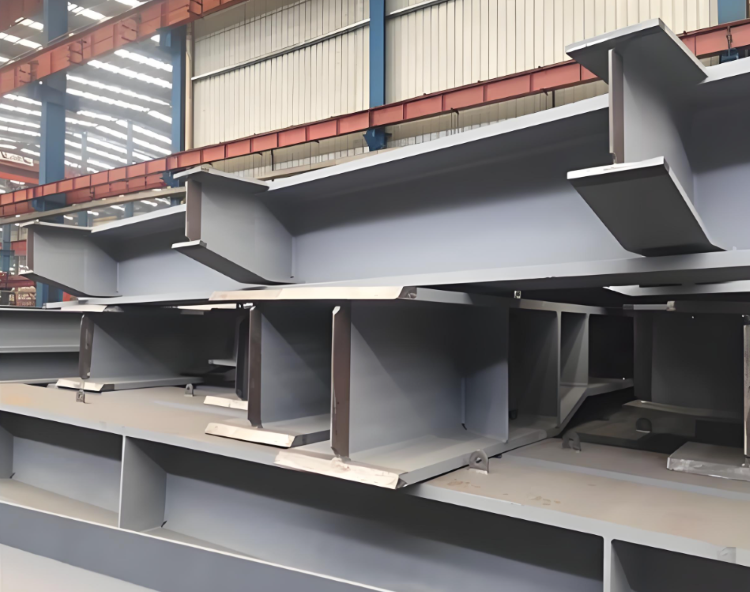
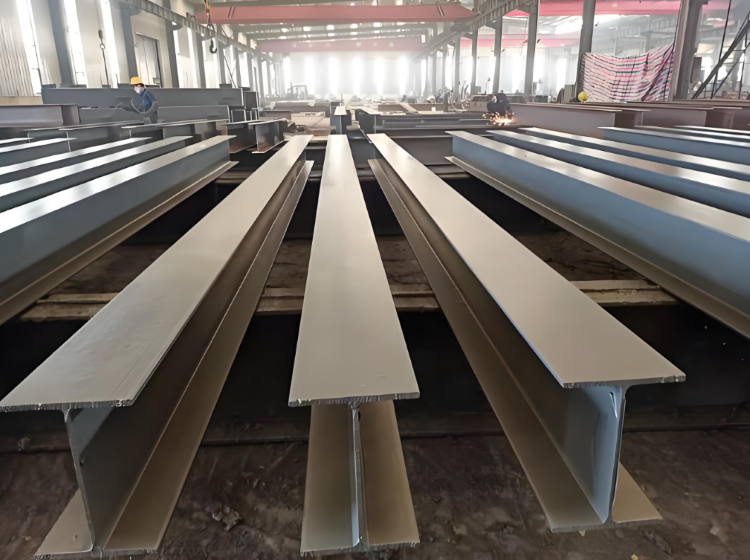
舱体框架采用箱型立柱与H型钢横梁组焊,立柱与底框、顶框的连接执行全熔透坡口对接焊缝——舱体四角承担吊装与多舱堆叠荷载,这条焊缝的熔透质量决定框架刚性。整舱在专用胎架内组焊,构件位置靠胎架定位而非人工划线,框架对角线偏差控制在5mm以内。对角线一旦超差,舱体呈平行四边形趋势,舱板拼缝压不实,负压工况下的泄漏点就从拼缝开始。舱与舱之间的连接法兰按预留孔位数控钻孔,孔距按对接舱段配作,现场吊装后螺栓直接穿装,舱段对接这道工序以小时计。
负压隔离舱的验收只认一条硬指标:舱内外压差维持得住,泄漏量不超标。舱体主焊缝完成后逐条做煤油渗漏试验或气密性试验,确认无渗漏再转入防腐——密封缺陷在厂内处理只花工时,拖到现场暴露,代价是整舱返工。舱门密封条安装槽口与门框一体加工成型,槽口尺寸与密封条压缩量匹配,门体反复启闭后压合面不变形。舱内观察窗和传递窗的洞口周围,加强筋板满布布置:负压状态下窗框直接承受内外压差,筋板不足的位置窗框会缓慢变形,密封胶条随之失效,这类隐患必须在焊接阶段消除。
舱内医疗设备、呼吸机和负压设备的安装支架按图定位焊接,安装面平整度偏差控制在2mm/m以内——重症设备对基础平整度有明确要求,支架超差再调平,既拖工期又损设备精度。防腐执行热浸镀锌加粉末涂层双重体系,焊缝部位的锌层与涂层在焊接后补齐,防腐覆盖不留断点。应急医院投运后舱体改造和补漆可直接在现场进行,镀锌层保证维护窗口期的基材不锈蚀,检修不中断医疗运行。
应急医疗设施的钢构件,质量要在工厂定案——现场没有留返工的时间。公司持有GB/T 19001、24001、45001三项管理体系认证与6项发明专利,舱体焊接、密封试验、防腐涂装在自有厂区贯通完成,构件按功能模块编号出厂并随批附试验记录。欢迎有新建应急医院或医疗设施模块化升级需求的医疗机构与总承包单位来图洽谈,支持按投运节点分批交付。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通大型工程钢构件焊接厂家