
邮箱
vip@ntpentu.com
vip@ntpentu.com
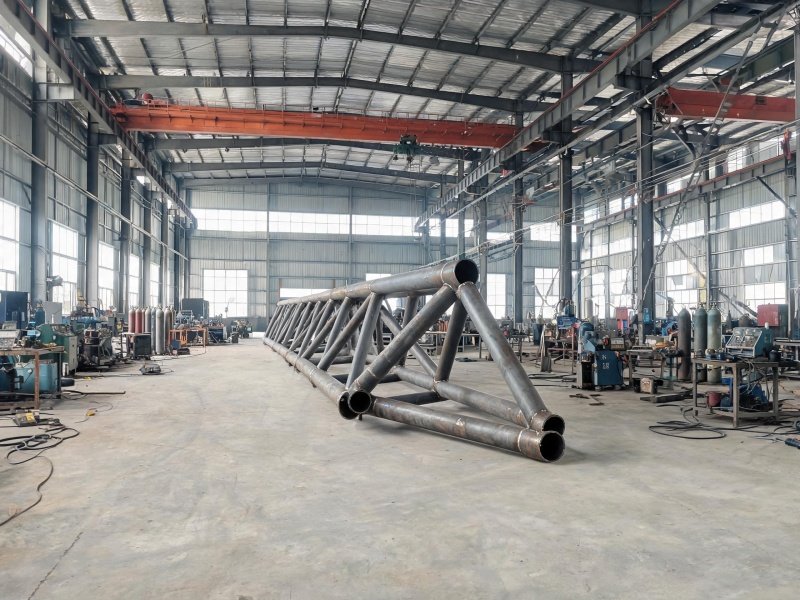
管桁架焊接涵盖主管、支管、节点球和腹杆的相贯线焊接与拼装,针对大跨度空间结构、高空作业和复杂节点工况,提供高精度高强度焊接方案。
公司承接管桁架项目的焊接加工业务,覆盖主管、支管、节点球以及腹杆的相贯线焊接拼装。管桁架在泰州各区县的体育场馆、会展中心和大跨度厂房广泛应用,具有跨度大、自重轻、造型美观的特点,对相贯线焊缝的成形质量和尺寸精度要求较高,焊接加工质量直接影响结构的整体安全性。
主管和支管是管桁架的主要受力构件,相贯线节点处受力状态复杂,焊缝在这个位置容易出现未焊透与夹渣。下料阶段采用数控相贯线切割机一次成形坡口,坡口几何尺寸由切割程序控制,切割后的熔渣与氧化皮在组对前打磨至见金属本色,坡口两侧留出足够清理宽度,避免杂物混入焊缝。组对时间隙与错边量按工艺文件给定值检查,不合格不点焊。
相贯线节点先点固再施焊,点固焊的间距与长度按工艺文件给定,开裂的点固焊铲除后重新点固,不与正式焊缝混用。焊接采用多层多道焊,每道焊完清渣后再续下一道,每层焊道厚度按焊材直径的倍数给定,层间清渣到见金属光泽,避免夹渣留在层间界面;热输入不超过焊接工艺评定给定的上限,电流、电压与焊接速度三者配合,防止线能量过大引起变形。层间温度不低于预热温度、也不超过评定上限。
焊缝完成后做超声与射线检测,评定存疑的位置改用磁粉或渗透复查。焊缝表面余高打磨至与管面平缓过渡,焊趾位置磨成连续圆滑过渡,降低该处的应力峰值。焊接过程记录电流、电压与焊接速度的实际数值,作为质量追溯的依据。
节点球是管桁架的关键连接节点,腹杆把轴向荷载传递到球心,连接区域应力水平高。针对节点球与腹杆相接处易产生应力集中的情况,节点球与腹杆连接做全熔透坡口焊,焊前预热温度控制在100~150℃,使拘束部位的起始温度均匀,降低冷裂倾向;
焊材选用低氢型,焊前按规范烘干并随用随取。焊后做消应力热处理,把焊接残余应力降到许可范围,减小使用阶段的变形与开裂风险;焊后接头包裹保温材料缓慢降温,在降温过程中持续消氢,降低延迟裂纹出现的机会。球节点相贯孔的加工精度与支管端部相贯线匹配,组对时支管轴线对正球心,避免偏心导致的局部未熔合。节点球焊缝表面做磁粉检测,确认无表面裂纹后方可转入下道工序。腹杆与球节点的环缝施焊时分段对称进行,使球心区域的收缩均匀,球心位置偏差落在控制值以内。
管桁架焊接过程中易产生弯曲变形与扭曲变形,变形超出范围会影响现场拼装与整体受力。公司采取合理的焊接顺序配合反变形工艺,反变形量按工艺评定给定,在胎架上将构件按轴线刚性固定,约束焊接时的自由收缩方向。胎架的定位挡块按构件轴线坐标布置,分段发运的接口在胎架上预拼,确认错边与间隙后再拆开标识。焊接顺序按收缩量排定,先焊收缩大的焊缝、后焊约束小的,长细杆件由中间向两端对称施焊。焊后做整体校正,校正以机械与加热相结合的方式实施,加热温度按工艺文件控制,同一位置不允许反复加热,避免母材性能下降,使管桁架的整体尺寸偏差控制在允许范围内。
管桁架的加工从相贯线切割排到焊接检测,加工参数记录在同一张工艺卡上,相贯线节点另附坡口展开图供焊工与检验对照。支持来图加工,图纸定稿前可就相贯线坡口形式与焊接顺序交换意见;来料加工同样承接。
质量体系、环境体系与职业健康安全体系三项认证在册,6项发明专利已授权,公司在如皋厂区完成管桁架从相贯线切割、组对、焊接到检测的全部工序。可按图纸定制焊接方案,从相贯线切割到焊接检测一条线交付,欢迎就管桁架相贯线焊接需求洽谈报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南通大型设备框架OEM焊接厂家