
邮箱
vip@ntpentu.com
vip@ntpentu.com
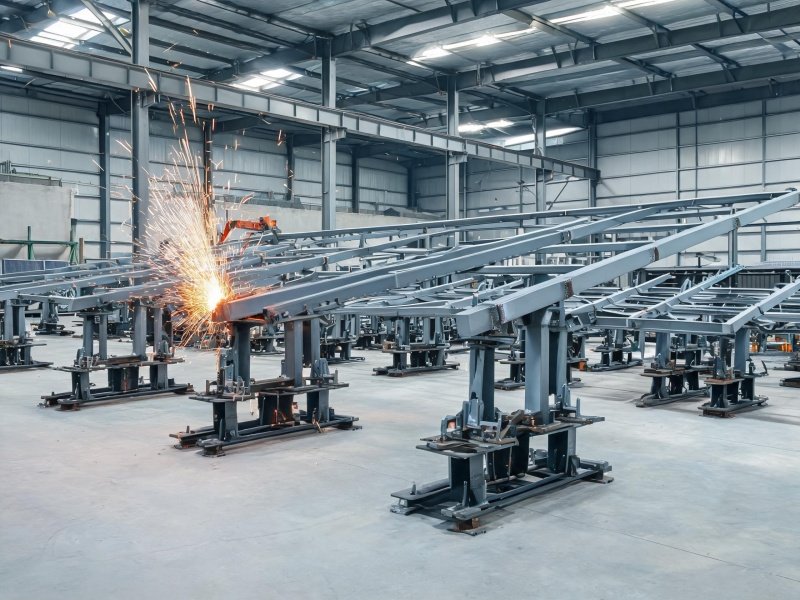
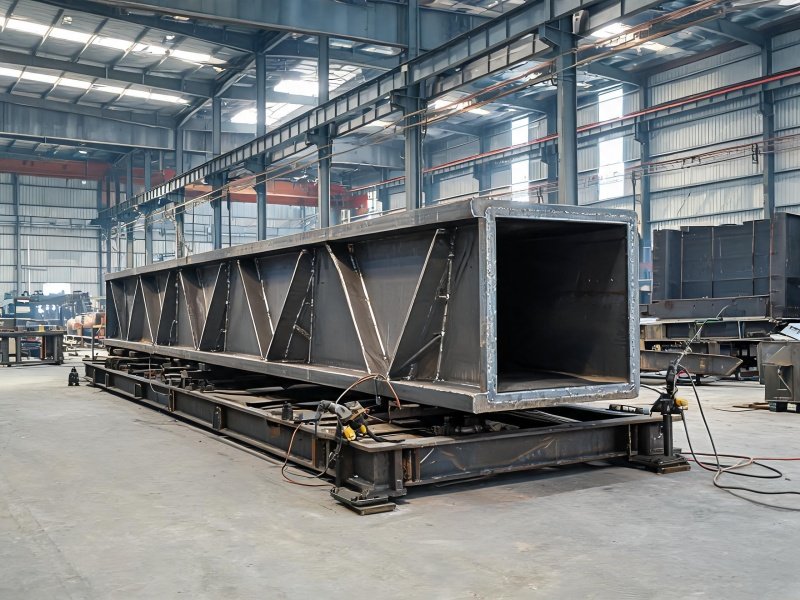
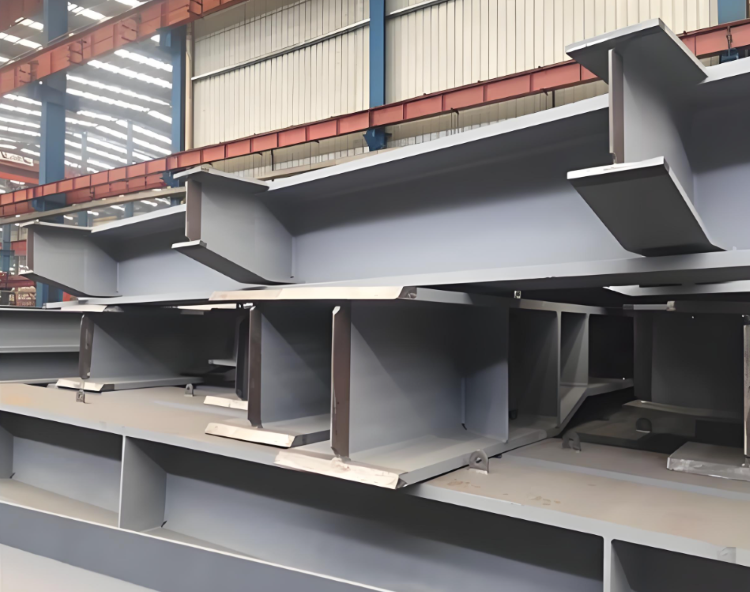
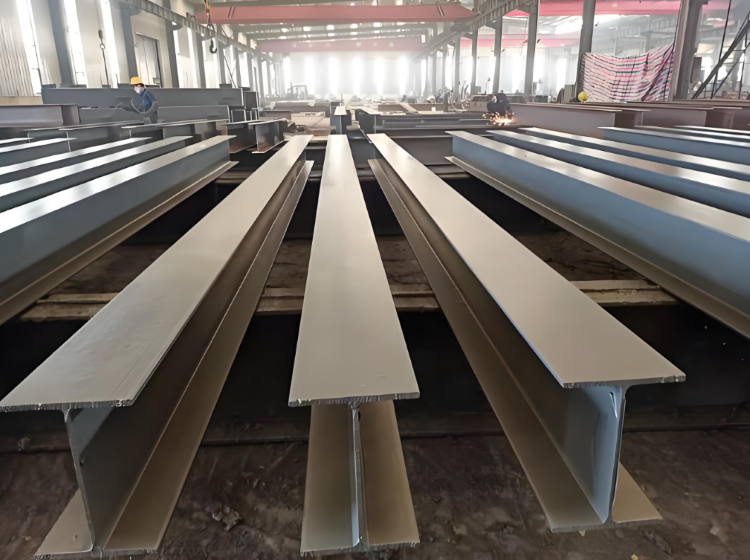
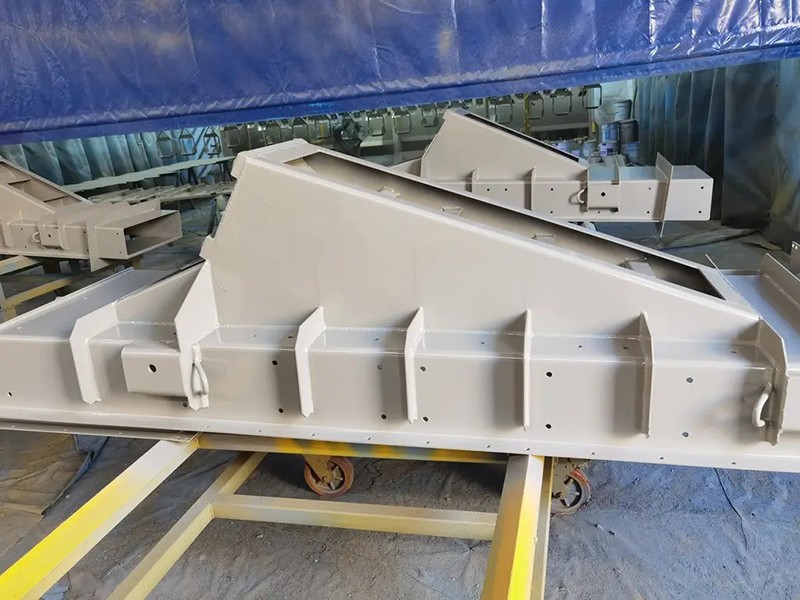
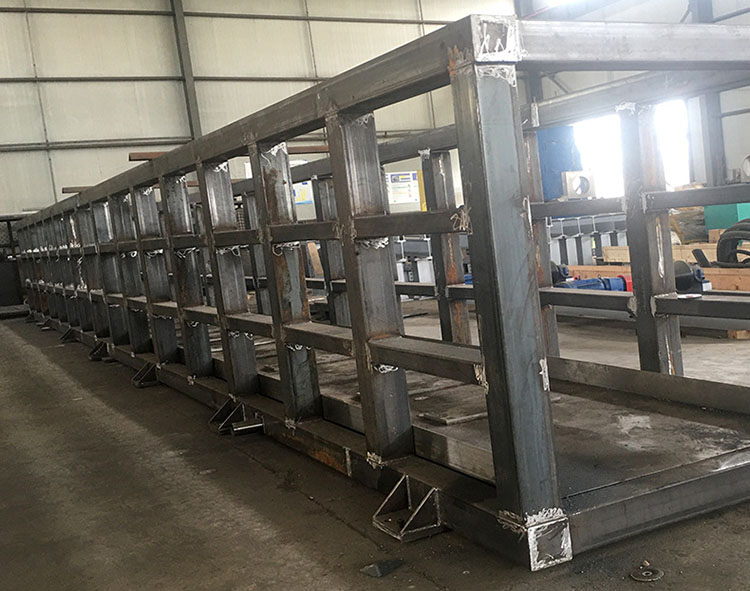
光伏支架焊接涵盖主梁、次梁、连接件和支架立柱的坡口焊接与拼装,针对户外强风、积雪荷载和酸雨腐蚀工况,提供高强度耐腐蚀焊接方案。
公司承接光伏支架项目的焊接加工业务,覆盖主梁、次梁、连接件以及支架立柱的焊接拼装。光伏支架在南通各区县的光伏电站广泛应用,长期处于户外强风、积雪荷载和酸雨腐蚀环境,对焊接接头的强度和耐腐蚀性能要求较高,焊接加工质量直接影响支架的承载能力和使用寿命。
坡口在数控切割机上开出来,两侧各留 20~50mm 的清理范围,除油、除锈、除水,坡口面见到金属本色为止。组对时错边控制在允许偏差内,间隙沿全长均匀,坡口一旦偏了,熔透的方向就跟着偏,一侧的余高堆起来、另一侧熔合线露出来。
定位焊按与正式焊相同的焊材和相同的参数执行,间距 200300mm,单段长度 1015mm。定位焊点如果开裂,铲掉重焊,不能留着等正式焊覆盖过去,否则缺陷被封在内部,探伤时也判不出来。
主梁与次梁的对接是支架上受力最集中的部位,两端各开坡口,正面焊完之后背面气刨清根,刨到正面那道焊缝的金属再往上封底,熔透贯穿整个板厚。焊接过程中层间温度始终压在 120℃ 以内,读数接近上限时先停下来回温再继续走下一道。
层温压住的原因在于板厚和拘束。低氢型焊材在 120℃ 上下析出氢的速率明显放缓,扩散出去的氢在焊缝金属里停留的时间短,来不及聚到晶界上形成延迟裂纹。层温一旦放高,冷却速度跟着慢下来,氢往晶界上聚的趋势就压不住。焊接电流、电压与行进速度三者配合,把单位长度的热输入压在评定给定的上限以内,超出即判该道焊缝不合格。
连接件用于固定组件倾角,立柱承担竖向荷载,两者的连接部位采用气体保护焊,焊后打磨处理,表面平整无毛刺。焊缝高度控制在 6~8mm,这一段是后续热镀锌的前置条件,锌液的流挂与包覆要先看焊缝形貌,焊缝高、边缘突变的位置,镀上去的锌层厚度分布就不均,棱线处容易堆得比别处厚。
打磨把焊缝余高收平,让过渡段缓下来。横向的磨痕方向与受力方向一致,磨痕本身会成为新的应力集中源,顺着受力方向磨,磨痕的走向与主应力方向平行,裂缝不会横着从磨痕起。焊趾位置磨成连续的圆滑过渡,棱线被打断之后,雨水在棱线上积住并渗入缝隙的情况也跟着减少。
焊前对构件尺寸复核,确认下料尺寸与拼装图对得上;焊中按工艺卡记录电流、电压与行进速度;焊后先做外观检查,咬边深度超过 0.5mm、气孔直径超过 1.5mm、余高超出 0~3mm 的一律返修处理,再上无损检测。超声波探伤按 GB/T 11345 执行,一级焊缝 UT 100% 覆盖,一次合格率达 98% 以上,读数存疑的部位另做磁粉或渗透确认,返修依评定过的返修工艺做,同一位置的返修次数受限。
全部焊接操作由持证焊工完成,焊工的认可范围与施焊项目对应,停焊超过 6 个月要重新考试,焊工号与检验记录绑定,返修时可以追溯到具体的施焊人与当时的工艺参数。
公司以钢结构焊接与金属构件涂装为主力方向,焊接、喷塑在如皋厂区各占一条产线,光伏支架从下料、组对、焊接到检测都在厂内走完,不外发。专利与体系认证的材料可另附。就光伏支架的焊接需求洽谈报价,图纸定稿前可以就坡口做法与施焊次序交换意见。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
无锡风电轴承焊接件加工