
邮箱
vip@ntpentu.com
vip@ntpentu.com
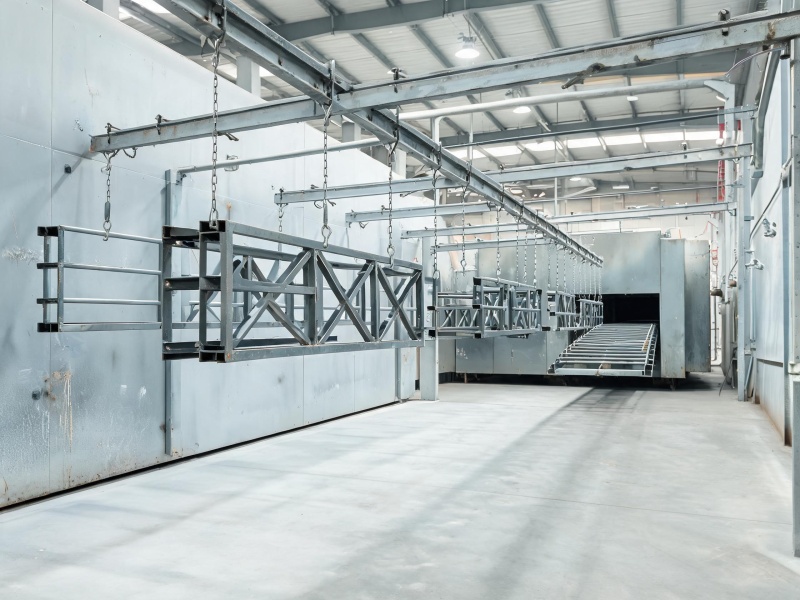
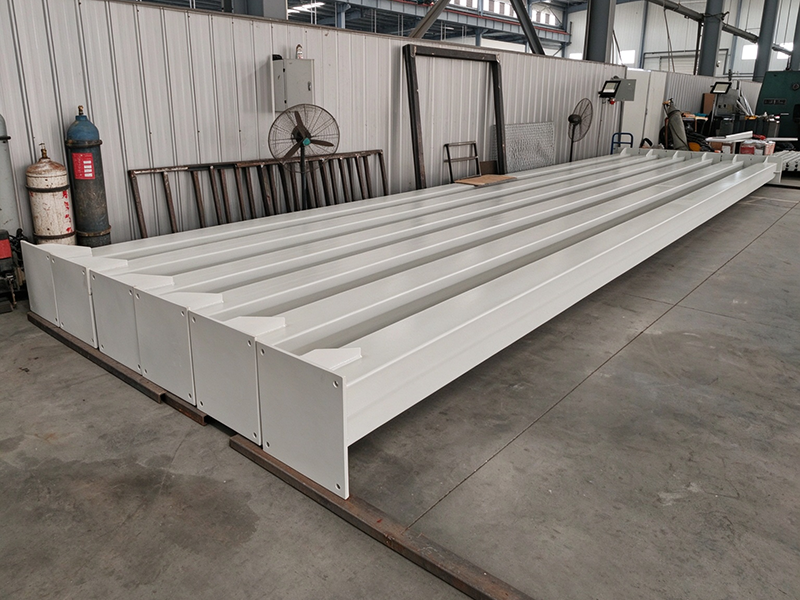
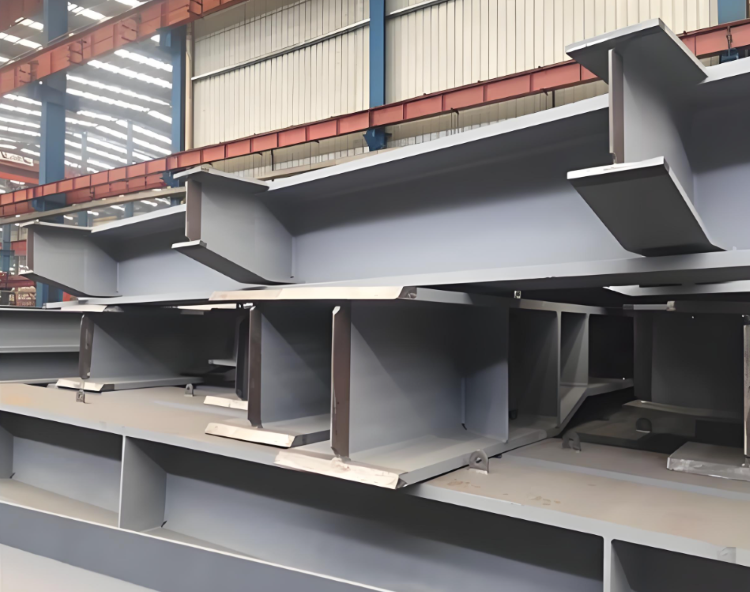
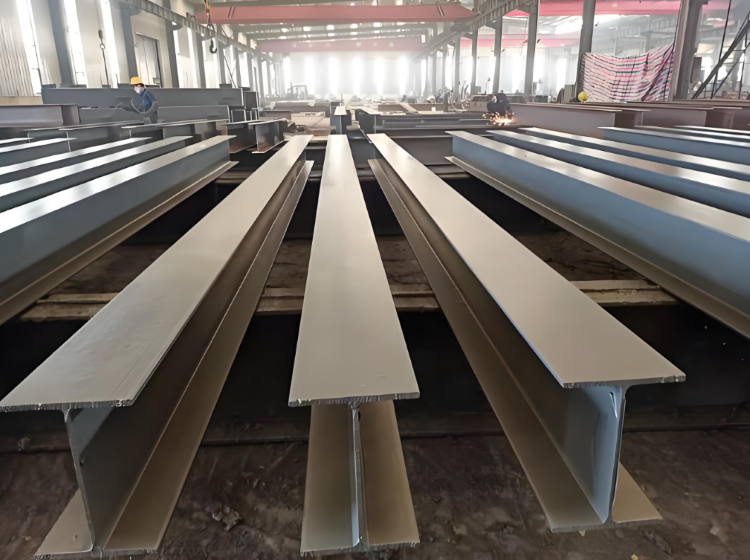
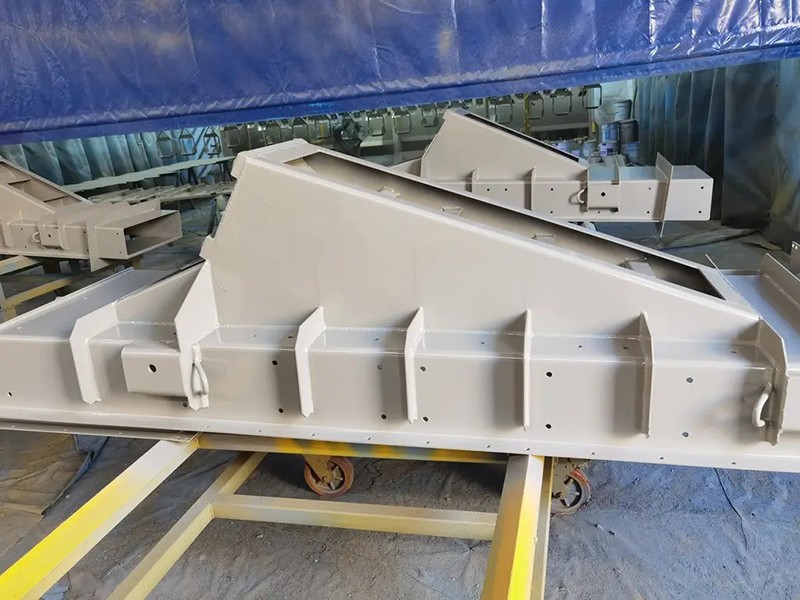
钢构连廊粉末喷涂覆盖主桁架、次梁和栏杆的粉末涂装,针对户外风雨、人行荷载和美观要求,提供耐候高装饰性喷涂方案。
公司承接钢构连廊项目的粉末喷涂加工业务,覆盖主桁架、次梁、栏杆以及连接板的表面涂装。钢构连廊在苏州各区县的商业综合体、住宅小区和工业园区广泛应用,长期处于户外风雨环境并承受人行荷载,对钢构件涂层的耐候和装饰性能要求较高,喷涂加工质量直接影响连廊的使用寿命和外观效果。
连廊不同于地面上的钢构,每一处涂层缺口都直接暴露在雨水中。桁架上下弦杆的拼缝、节点板的螺栓孔周边、栏杆立柱与楼板的插接根部,都是水顺着重力方向往下走的路径。水膜积在涂层不连续的地方,离子从那里渗进膜下,钢材锈蚀时体积膨胀,把附近的涂层顶起鼓包,鼓包边缘再变成新的进水口。所以连廊涂装的重点不在单点膜厚够不够,而在整圈涂层有没有断口。
抛丸机里投的丸料按级配混着走,弹丸直径决定打击力度:直径偏大时钢面被打出坑,坑底在涂层固化后成为应力集中的位置;直径偏小时打击能量不够,氧化皮敲不下来,附着力直接不合格。抛丸出来的钢面带着油,型材在轧制和运输环节会留下防锈油,磷化前必须先把油去掉,否则磷化液在油膜上不反应,转化膜留不住。脱脂之后水洗冲净,烘干把水分走掉,保证钢件送进喷粉房时表面是干的。磷化处理在钢面形成一层转化膜,这层膜不是防锈层本身,起的作用是让涂层有可以咬合的过渡界面,附着力很大程度上靠它。
连廊的可见面多,一道粉走到底在转角和节点处容易显出搭接痕。为此底面与面层分两道走,两道之间留出间隔时间,间隔不足时底漆没有完全熔合,第二道粉压上去之后表面看着平整,固化后起泡处会出现两道粉的界线。间隔时间跟着随货粉末的熔融曲线走,牌号不同配方不同,间隔长短也就跟着变。
面层选用耐候型聚酯粉末。这类粉末在紫外线下一段时间后树脂分子链开始断裂,表面上先失去光泽,接着转为粉化,粉化层一掉,下面的转化膜就失去保护。栏杆被人反复倚靠,除耐候配方外另加一道抗冲击的遮蔽处理,让涂层在摩擦下先于基材破损。
栏杆是连廊上最费工的一类构件,也是涂装的重心。立柱和横杆是管材,粉雾进去之后受法拉第笼效应的影响,上粉量比外面薄,端部如果没封堵,所以端头在喷涂前先封上,管腔内成为封闭空间。
内壁的覆盖靠调整枪位解决:枪口顺着管腔轴线方向伸进去,让粉雾在管壁上均匀铺开,斜着往里打的话粉雾全堆在管壁上,一层厚膜挂在中间,底下反而是空的。喷完逐根检查内壁的成膜情况,积粉不均的位置补喷。补喷安排在固化之前,膜层成型之后再补,新旧两层之间的结合不如一次成膜,所以自动线下来先补一次,出炉后再复看一遍读数。
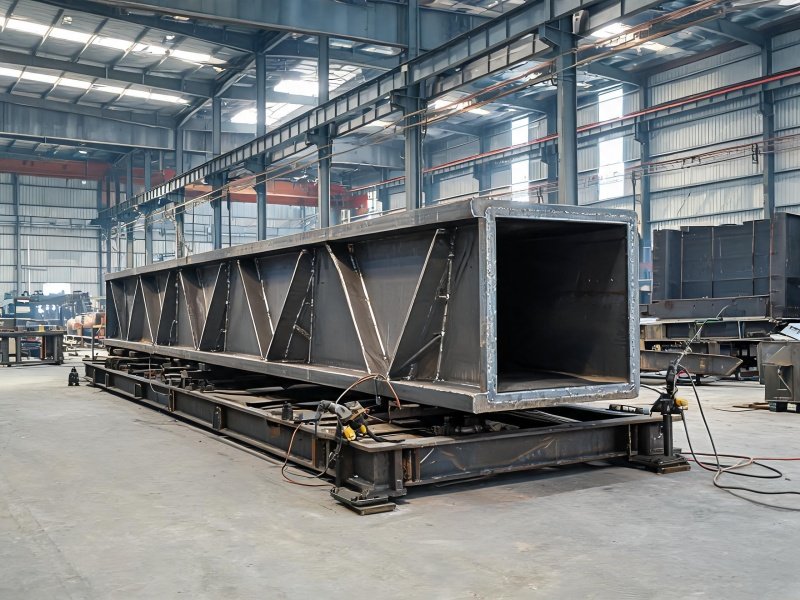
连接板和节点板是传力件,也是涂装的薄弱环节。板件对接的焊缝如果不修整,焊趾处的几何突变在涂层固化后依然存在,焊缝两侧用砂轮修出缓坡,让过渡顺下来,磨痕方向顺着受力方向走,横向的磨痕在受力时相当于预制了一条裂纹。咬边超出允许深度的位置要补焊,补完重新打磨再复检。
附着力用划格法判到 0 级,老化按 GB/T 1865 做氙灯加速老化,老化之后取样与留样摆在一起比,色差按 ΔE 2.0 以内控制;栏杆这类受摩擦的构件另做冲击试验,压头压到 8mm 深度不开裂不脱落才算过。膜厚用磁性测厚仪测,取样点要落在平整的大面上,棱边与转角处读数天然偏大,拿那些点当依据会把真正的薄弱位置盖过去。
每炉同步挂一块与构件同批的试板,试板和构件在同一条线上走完整道工序,出来的颜色才对得上成品。试板编号与炉次号对应归档,后续有疑问可回那一炉核对。
公司在管理体系与知识产权两方面均有第三方核验记录,管理体系的审核结论与专利证书可随项目资料一并提供;技术储备方面另有 6 项发明专利。钢结构焊接与金属件涂装是公司的主力方向,焊接与喷塑两条产线在如皋厂区内各占一处,连廊构件从抛丸、磷化、喷粉、固化到检测各道工序都在厂内完成。连廊构件的粉末配套与膜厚取值,图纸阶段就能定;手上只有钢件、没有涂层要求的,配套方案和报价一并给。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

常州超长大型设备框架喷塑加工