
邮箱
vip@ntpentu.com
vip@ntpentu.com
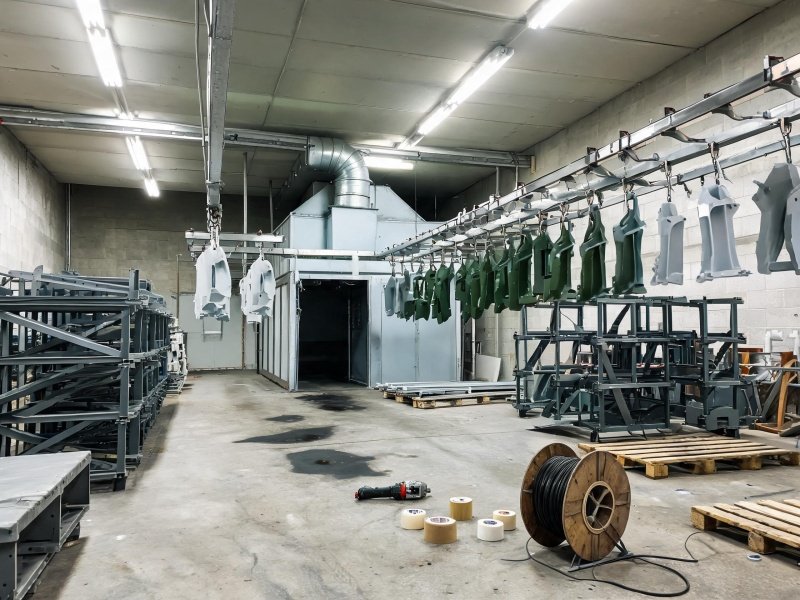
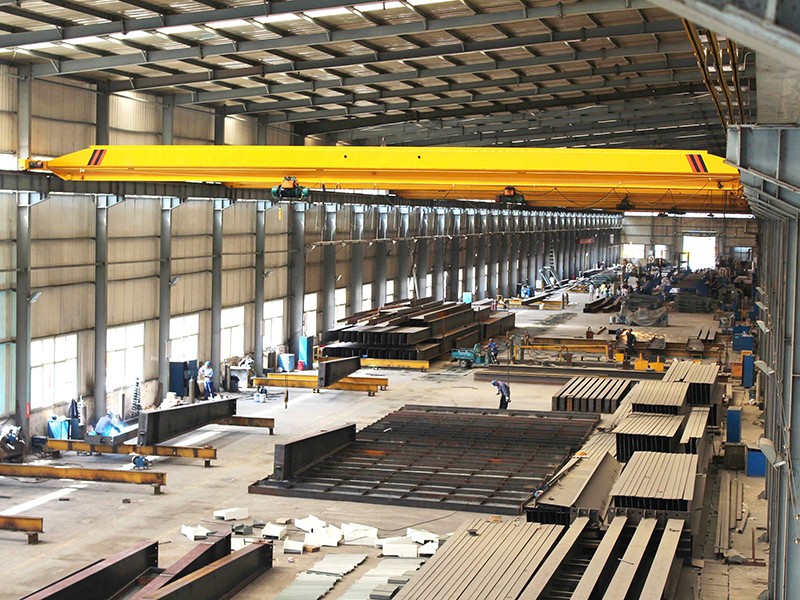
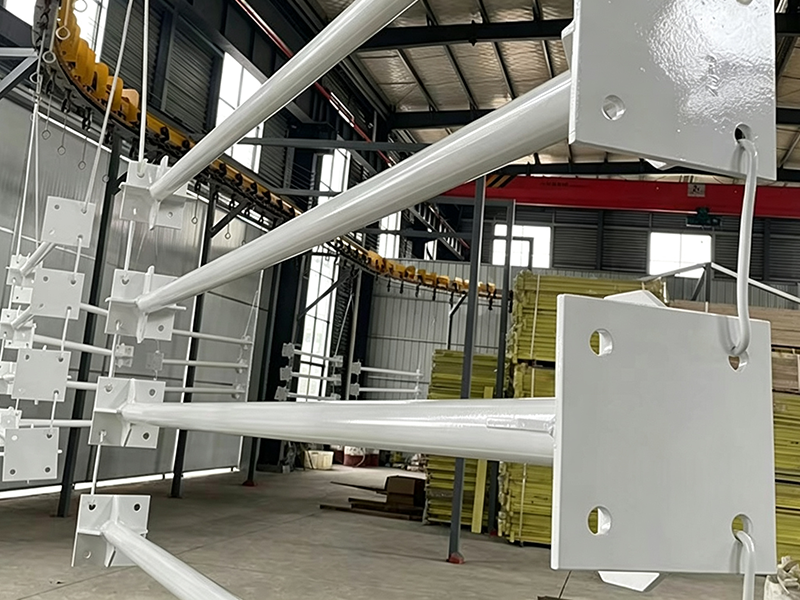
烟气处理塔钢结构喷塑覆盖塔架主体、检修平台和进出风管支撑的粉末涂装,针对工业烟气酸性腐蚀、高温工况和长期露天暴露要求,提供耐酸碱高膜厚粉末喷塑方案。
公司承接烟气处理塔项目的钢结构粉末喷塑业务,覆盖塔架主体框架、检修平台、内部梯子平台以及进出风管支撑骨架的表面涂装。烟气处理塔所处工况复杂,尾气中常含有硫氧化物、氮氧化物和细微粉尘,钢构件表面涂层若耐化学介质不足容易出现粉化、起泡和早期脱落,公司针对这一工况选用耐酸碱环氧粉末涂料,膜厚控制在250μm以上,漆膜致密性显著优于常规户外粉末。
常规户外粉末的树脂体系以耐紫外为主要目标,对酸性介质的耐受裕度有限。烟气塔的构件表面长期接触酸性冷凝液,介质沿涂层微观孔隙渗入界面,膜下腐蚀一旦启动,起泡和剥离成片发展。选用的耐酸碱环氧粉末,环氧树脂交联密度高,漆膜对酸碱介质的渗透阻隔能力显著优于常规户外粉末;膜厚按250μm以上配置,厚膜进一步拉长介质的渗透路径,涂层在烟气工况下的服役年限随之延长。构件投用前按烟气含硫量与运行温度复核涂层配方,窑炉烟气与燃煤锅炉烟气的介质浓度不同,配方与膜厚等级分别对应。
喷塑涂层的附着力由表面状态决定,烟气塔构件的前处理执行抛丸加磷化两道工序。抛丸等级达到Sa2.5,钢板表面氧化皮与锈迹清除干净,粗糙度满足粉末机械咬合要求。抛丸后的钢材活性高,直接喷粉的界面结合不够稳定,磷化工序随后补位:磷化液在构件表面生成均匀的磷化膜,这层转化膜隔绝钢材与空气的直接接触,同时以微观多孔结构为粉末提供额外咬合点。两道工序衔接紧凑,构件出抛丸线后即转入磷化槽,再经干燥进入喷涂线,界面质量在进入喷房之前已经定型。
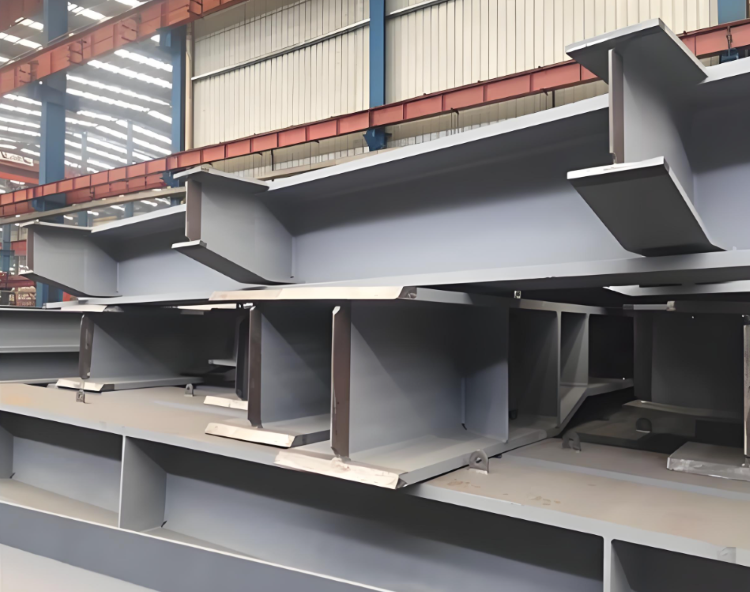
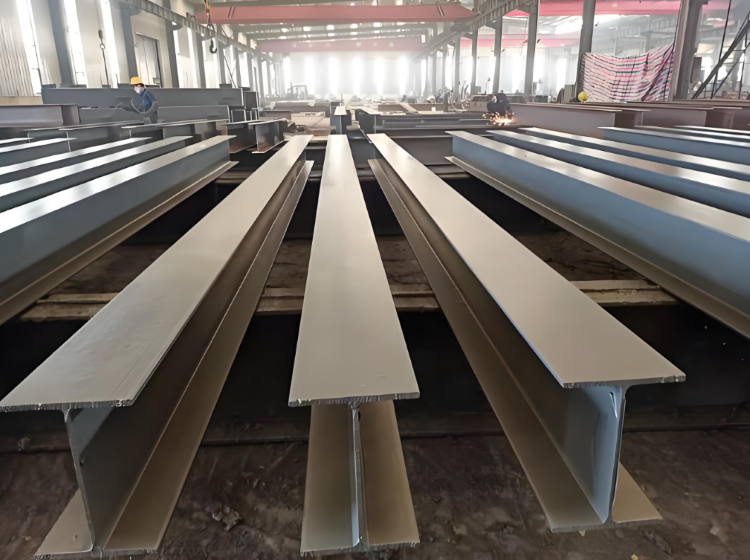
粉末喷涂在恒温喷房内完成,喷房温度与湿度实时监控,粉尘与水分不干扰成膜过程。烟气塔构件以大尺寸H型钢和钢管为主,喷枪雾化参数按构件形状分别调整:圆管表面曲率连续,雾化幅度放宽保证覆盖效率;异形节点部位结构复杂,雾化收窄配合角度变换,涂层厚度逐面校核均匀。固化阶段严格执行粉末厂家规定的升温曲线,炉温偏差控制在±5℃以内。固化不足的漆膜交联度低,耐化学介质性能打折;温度过冲的漆膜发脆,两项偏差都会削弱涂层在烟气工况下的表现,炉温记录随批留存备查。
检修平台和内部梯子平台是塔上人员活动最频繁的部位,鞋底磨砂、工具磕碰让涂层磨损风险高于塔体其他区域。通过对这类部位执行二次喷涂加罩光工艺:第二道粉末补足膜厚,罩光层覆盖后表面光滑,烟气携带的粉尘不易粘附,平台表面用清水冲洗即可恢复洁净。平台涂层磨损后维护方便,局部清洁补涂不影响塔体正常运行,运维周期内的保养工时明显减少。
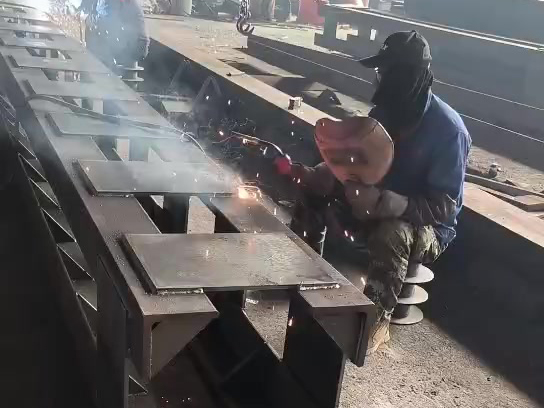
进出风管支撑长期接触含尘气流,焊缝凸起位置的涂层膜厚偏薄,气流冲刷叠加焊缝处残留的气孔,针孔缺陷在这个位置集中出现。针孔是酸性介质渗入的通道,缺陷点周围漆膜被介质逐步蚀穿。公司在喷塑前对焊缝位置刮涂腻子找平,凸起焊缝填补成连续平面后整体喷涂,焊缝区域漆膜与母材区域厚度一致,针孔失去生成条件。找平后的构件逐件检查焊缝区域膜厚,确认连续无缺陷后转入固化。
烟气治理设施的涂层验收,最终落在耐介质性能与膜厚两组数据上。公司持有GB/T 19001、24001、45001三项管理体系认证,6项发明专利覆盖粉末喷涂与防腐关键工艺,恒温喷房与受控固化线支撑烟气塔构件的批量稳定交付,炉温与膜厚记录随批出厂。欢迎有烟气处理塔喷塑需求的客户来图咨询,支持按烟气工况先出涂层方案,打样确认后批量供货。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

淮安批发市场钢结构喷塑加工厂家