2026-08
25
25
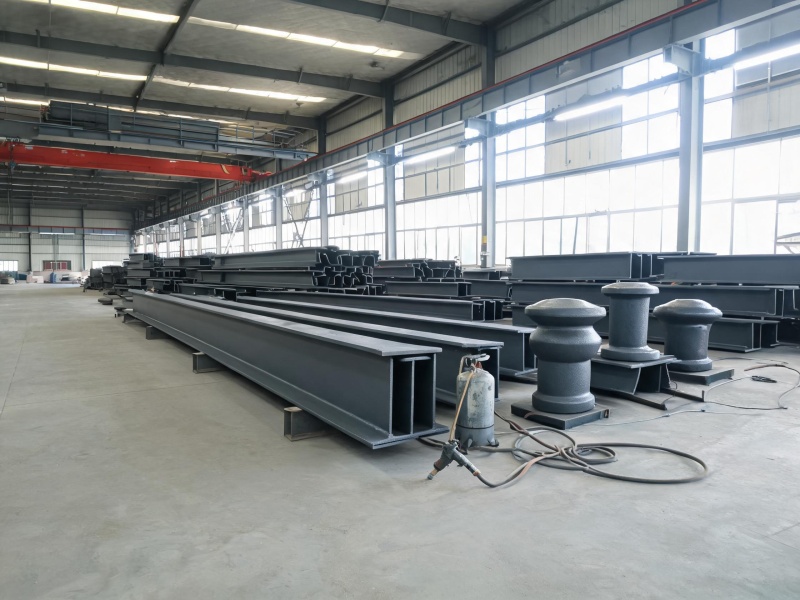
徐州冶金设备钢结构焊接高炉框架厚板焊接加工
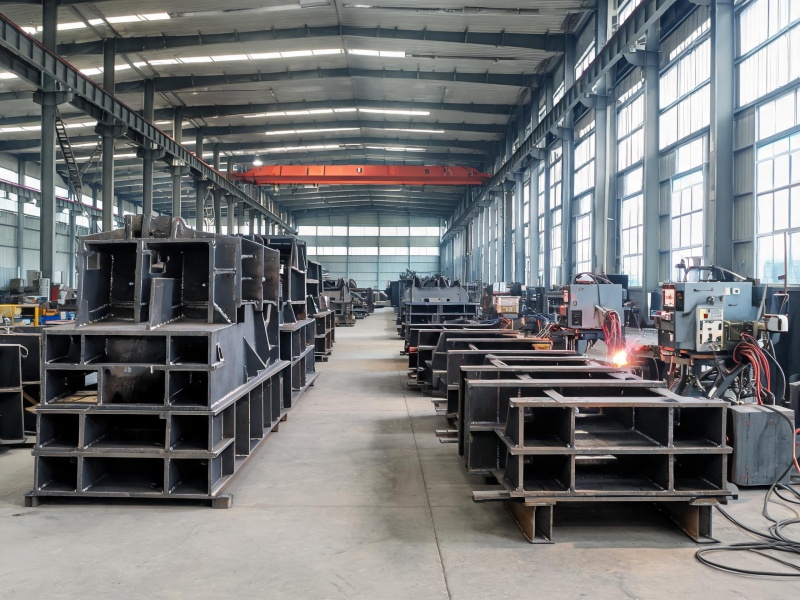
冶金设备钢结构焊接覆盖高炉框架、转炉支座和热风炉管廊等厚板钢构件制造,采用Q355B/Q420C厚板全熔透焊接,焊前预热100~150℃防止冷裂纹,焊后超声波探伤达GB 11345一级标准。冶金设备钢结构从厚板焊接到探伤检测的制造全流程加工。

vip@ntpentu.com
冶金设备钢结构焊接覆盖高炉框架、转炉支座和热风炉管廊等厚板钢构件制造,采用Q355B/Q420C厚板全熔透焊接,焊前预热100~150℃防止冷裂纹,焊后超声波探伤达GB 11345一级标准。冶金设备钢结构从厚板焊接到探伤检测的制造全流程加工。
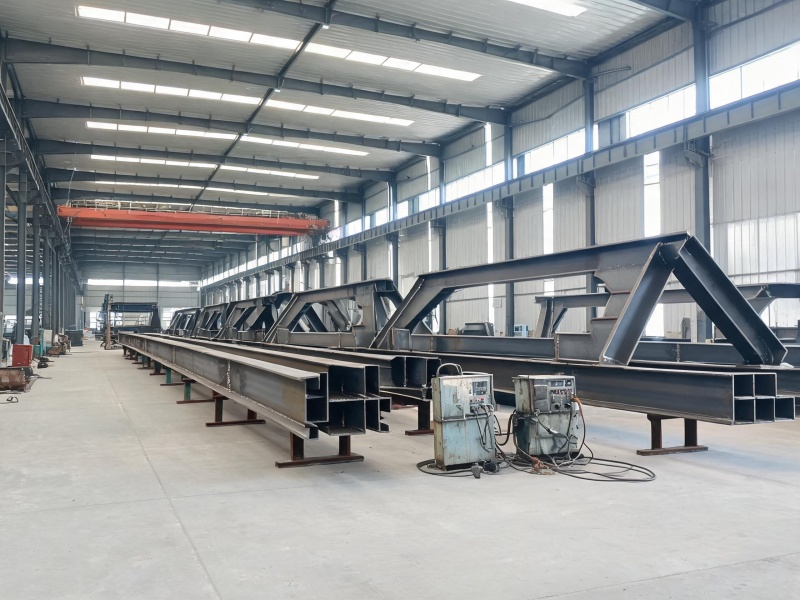
通廊栈桥钢结构焊接覆盖原料输送通廊和栈桥桁架的跨度12~30米钢构件制造,采用钢管相贯线焊接和H型钢弦杆拼接焊接,焊缝100%磁粉探伤达GB/T 15822标准。通廊栈桥钢结构从桁架拼焊到现场对接焊接的制造全流程加工。
高层办公楼钢结构焊接覆盖框架梁柱节点、核心筒外伸臂和楼面钢梁的焊接制造,采用Q355B箱型柱全熔透焊接和H型钢梁翼缘对接焊,焊缝100%超声波探伤达GB 11345一级标准。高层办公楼钢结构从梁柱焊接到节点探伤的制造全流程加工。
H型钢组立焊接采用组立机点焊定位、门式埋弧焊四角焊缝一次成型工艺,焊脚尺寸6~12mm,翼缘腹板垂直度≤1.5mm/m。H型钢部品线提供H型钢从激光下料到组立焊接的全流程加工。
箱型钢柱焊接采用四条主焊缝气体保护焊和内隔板电渣焊工艺,焊缝等级一级,焊后整体退火消除应力,弯曲变形量≤L/1500。箱型部品线提供箱型钢柱从激光下料到焊缝探伤的焊接全流程加工。
工程机械钢构件焊接针对设备框架承受动载荷特点,采用气体保护焊配合低氢焊丝,焊缝等级一级,焊后整体退火消除应力。提供工程机械设备框架、底座和臂架支撑等钢构件焊接加工。
南通大型工程机械结构件焊接生产加工厂家,承接各类型大型钢构件焊接制造加工订单,材质以Q355、Q460 低合金高强钢、铸钢、耐磨钢为主,板厚 10‑100mm,承受交变冲击载荷,对焊缝疲劳性能、抗裂纹、变形控制要求极高,专业焊接加工团队,此外提供喷砂,喷漆加工工艺
装配式住宅钢结构焊接采用梁柱铰接与刚接混合节点设计,配合高强螺栓连接,焊接部位集中于柱拼接和悬臂段,焊缝等级二级。提供装配式住宅钢结构从激光下料到焊接制造的一站式加工。
钢结构焊接坡口加工提供V型、X型、U型、单边V型等多种坡口形式,光纤激光切割坡口角度精度±1°,钝边厚度1~2mm,对接间隙2~3mm,按GB/T 985标准执行。汉龙科技提供从坡口切割到焊接成型的一站式加工。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1