
邮箱
vip@ntpentu.com
vip@ntpentu.com
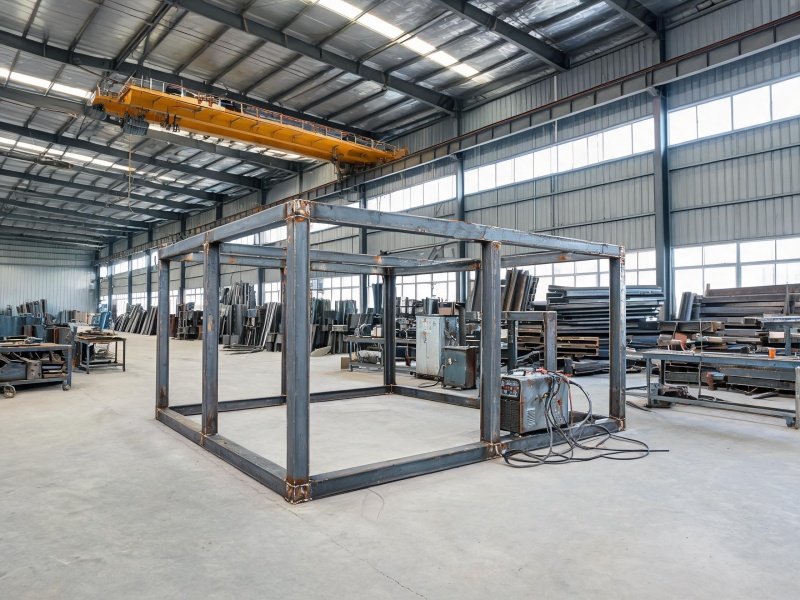
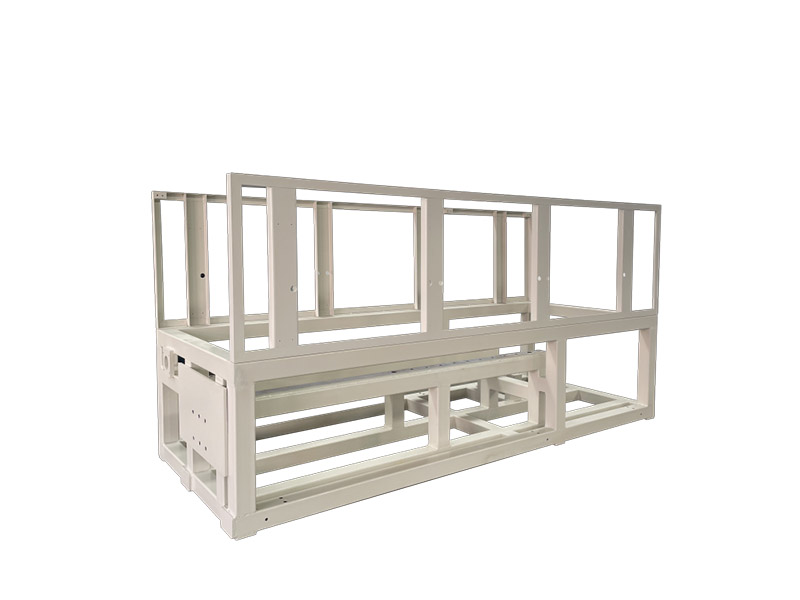
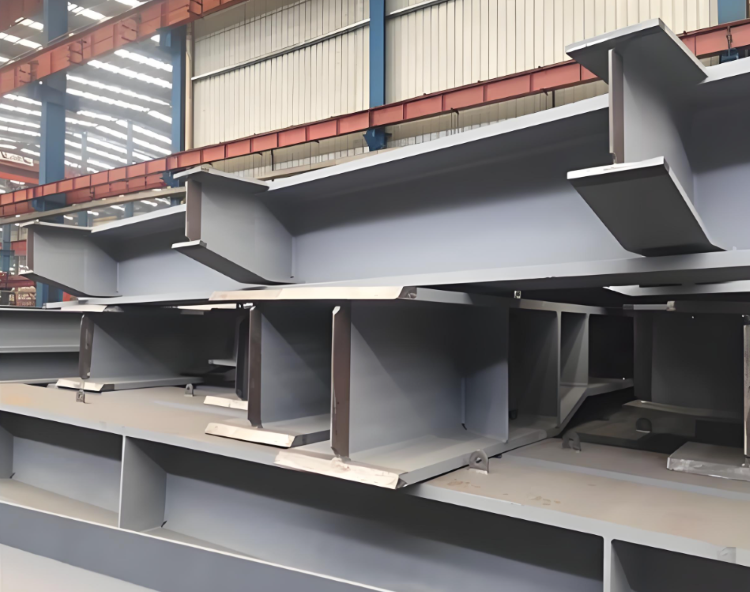
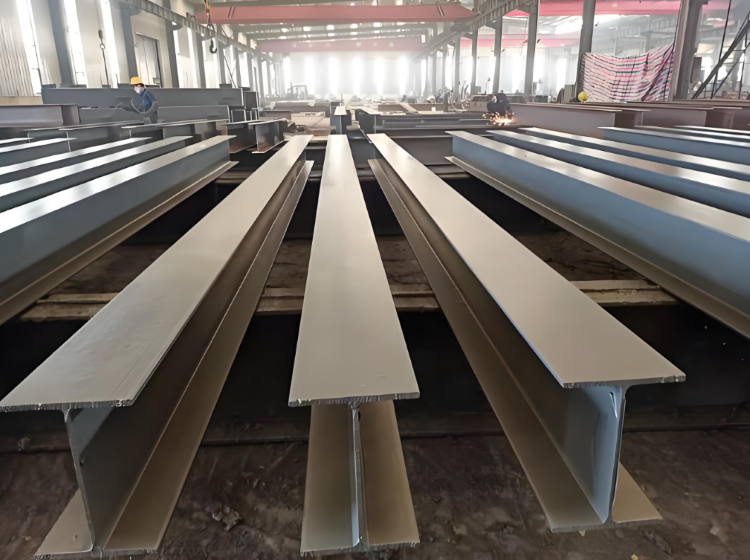
模块化变电所钢结构涵盖预制舱框架、设备支架、电缆桥架等构件,采用箱型梁与H型钢焊接成型,满足户外预装式变电所的荷载和防护要求,适配10kV~35kV电压等级。
公司承接模块化变电所钢结构焊接定制业务,覆盖预制舱主体框架、设备安装支架、电缆桥架及爬梯护栏等配套构件加工。模块化变电所长期运行于户外环境,构件需承受风载、雪载及设备震动,对焊接质量和结构稳定性要求较高。
预制舱框架的边梁与立柱用箱型梁。箱型梁由四块板围成,两条纵向焊缝都在箱腔里面,组装平台上摆好胎具、组对点固、从外侧施焊。里面那条焊工的手和枪伸不进箱腔,靠常规气保焊只能从两端往中间一点点堆,箱梁上下板之间熔没熔透没法直接看。箱型梁内壁的纵向焊缝用电渣焊做。
电渣焊的发热位置跟气保焊正相反,热不从外面来,从焊件内部来。箱梁竖起来,上电极接在梁的上端、下电极接在梁的下端,两极之间填满粒状熔渣,通上电流后渣池本身电阻发热,渣熔成液态、熔池就在箱腔内部成形,母材被熔化的部分直接与熔池金属连成一体。熔深一次到位,箱梁内外两面焊缝一次成型,焊完不用清根。
电渣焊对装配有要求。两极距离就是熔池高度,两极要调成竖直,箱梁摆在胎架上先调正;箱腔上下口之间的间隙要匀,缝宽要避免一头紧一头松,不然容易导致熔深一头深一头浅。焊接过程中控制电极位置与通电时间。电流与电压按工艺评定给定,电流偏小渣池温度不够、渣发黏、熔池形不成;偏大则渣池过热、飞溅多,母材熔深过头还要修。
预制舱框架的四角是几根箱梁交汇的地方,纵向焊缝、节点板、斜撑的焊缝全挤在那一块,热量叠在一起构件容易往焊缝多的一侧歪。节点还要把力从一根梁传到另一根梁,熔透不到就是直接的受力缺口。
四角接头做成坡口,焊到板厚全部熔透,坡口角度与根部间隙按工艺评定给定的值走。焊后依 GB/T 11345 做超声检测,检验等级取 B 级。四角接头划为二级焊缝一类,抽查比例按二级焊缝的规定执行,单条被检焊缝长度不小于 200mm,验收等级由设计文件定。回波判读存疑处另做磁粉或渗透检测。
外观也过一遍:咬边深度不超过 0.5mm,累计长度不超过焊缝总长的 10%;单个气孔直径不超过 1.5mm,每 100mm 焊缝内不超过 3 个;夹渣长度不超过 5mm。箱梁用低合金钢时接头有延迟裂纹倾向,焊后 24 小时再复探一次。
设备支架承载变压器、开关柜,设备往支架上一落,重量全压在支架与预埋件连接的那一圈焊缝上。设备本身对位置有要求,支架上的安装孔偏了设备装不上去;硬拉到位,设备底板与支架之间就存着一份附加应力,设备运行时的振动一直在这份应力上叠加。
孔位精度靠胎架保。支架按图纸在专用胎架上定位,定位完成后夹紧在胎架上施焊,焊接过程中的收缩与扭曲被胎架挡住,焊完松夹,支架的形状还保持图纸给的形状。拆下胎架后复测安装孔,孔位偏差按 ±1.5mm 验收,读数超差的重新上胎架校正,校正之后再量一次。
支架底部与预埋件用围焊连接,焊缝沿支架底面四周连续施焊。围焊的焊脚按不小于 8mm 控制,焊脚偏小,设备重量压在薄焊脚上,缝口先被拉开;焊脚过大,热输入跟着上去,支架底板的翘曲跟着变大。施焊过程中按频次量焊脚尺寸,同一批支架的读数拉齐,设备装上去不必逐台修配。
电缆桥架与爬梯护栏属于附属构件,焊缝多、批量大,精度要求却不低。桥架的焊缝是长直缝,用二氧化碳气体保护焊配自动焊接小车走。焊接小车把行走速度与电流、电压联动起来,参数定下来之后一整批桥架的焊缝成型一致。人工施焊时,保护气体纯度不低于 99.9%,流量 15~20L/min,气保焊工位风速超过 2m/s 时搭防风棚,气流把保护层吹散,熔池裸露在空气里会吸收氮与氧,焊缝的塑性和耐蚀性都跟着变差。
爬梯踏步与主梁用双面角焊连接,踏步两面都焊,受力方向上不留单边。焊后的打磨是这道工序的收尾:焊瘤凸在踏步背面与棱边,靴底踩上去时凸起会顶脚,打滑的时候容易崴脚,凸起高度超出规定,人员踩空会被挂在上面。焊完用角磨沿焊趾把焊瘤打平,打磨方向顺着构件长度,磨完不留横向的深沟。桥架内壁的焊渣与毛刺一并清掉,装电缆时刮伤外皮。
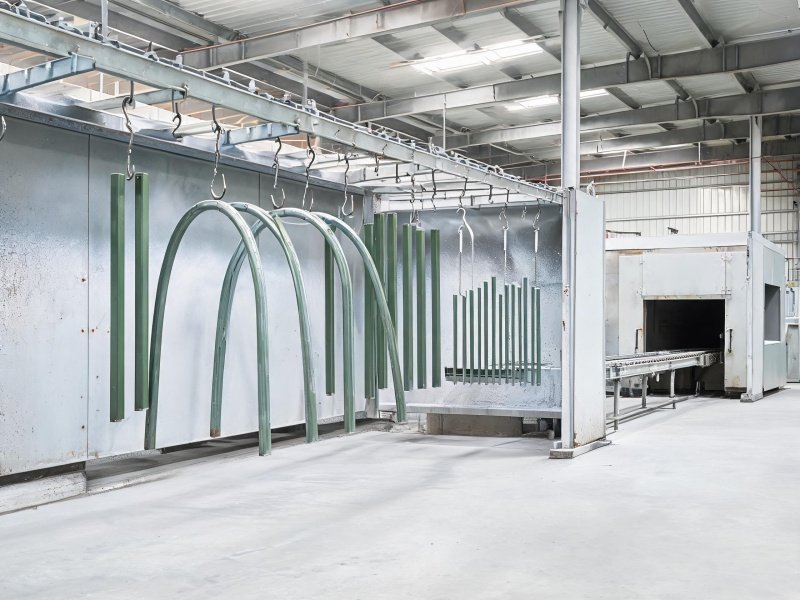
公司在管理体系与知识产权两方面均有第三方核验记录,管理体系的审核结论与专利证书可随项目资料一并提供;技术储备方面另有 6 项发明专利。钢结构焊接与金属件涂装是公司的主力方向,焊接与喷塑两条产线在如皋厂区内各占一处,构件从下料、组对、焊接/前处理、喷涂到检测各道工序都在厂内完成。模块化变电所的舱型、间隔数量与设备清单定下来之后,框架规格、支架数量与桥架走向就跟着定,交期与批量报过来,公司按这两项给出排产方式、焊接方案与报价;手上只有钢件、由客户自行焊接的,公司先按来料状态把方案理出来。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


泰州大型整体设备底座焊接加工