
邮箱
vip@ntpentu.com
vip@ntpentu.com
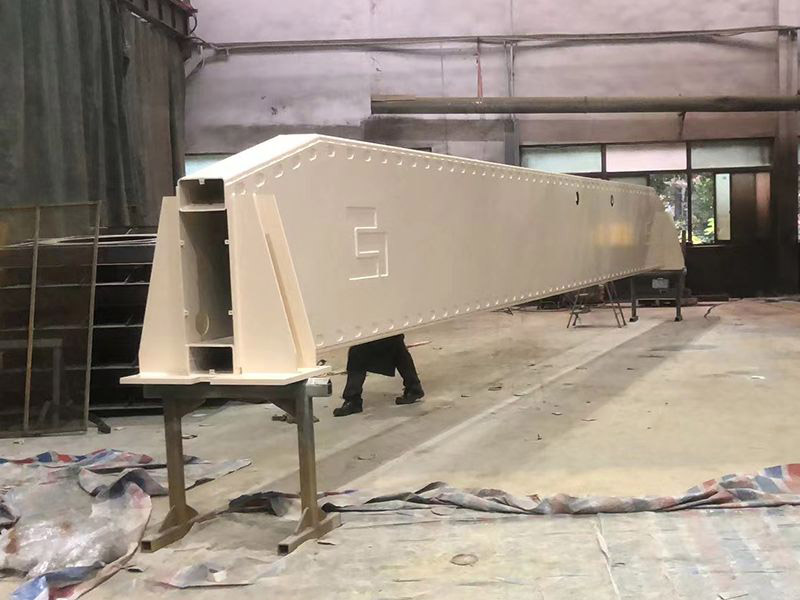
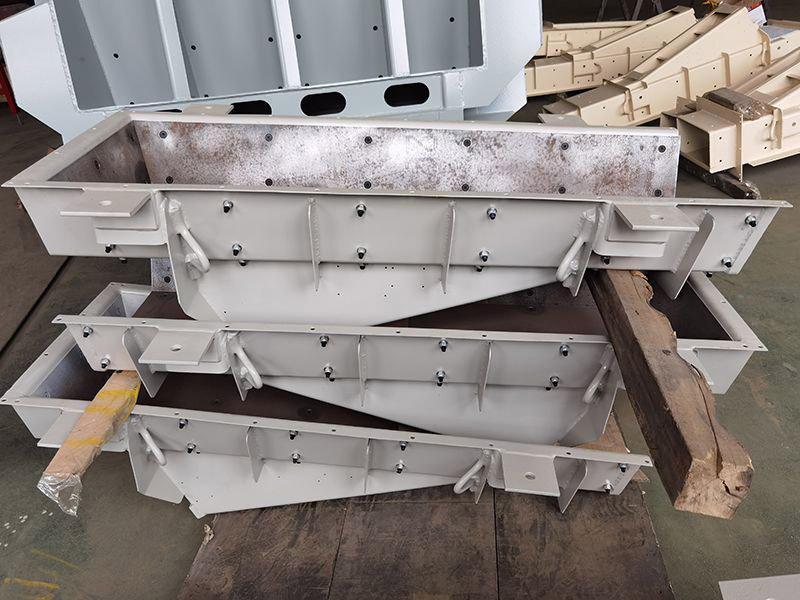
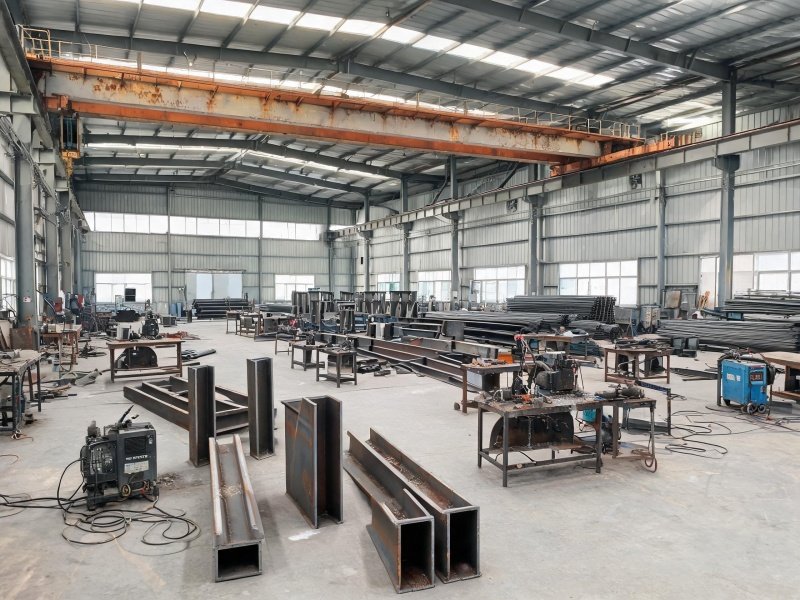
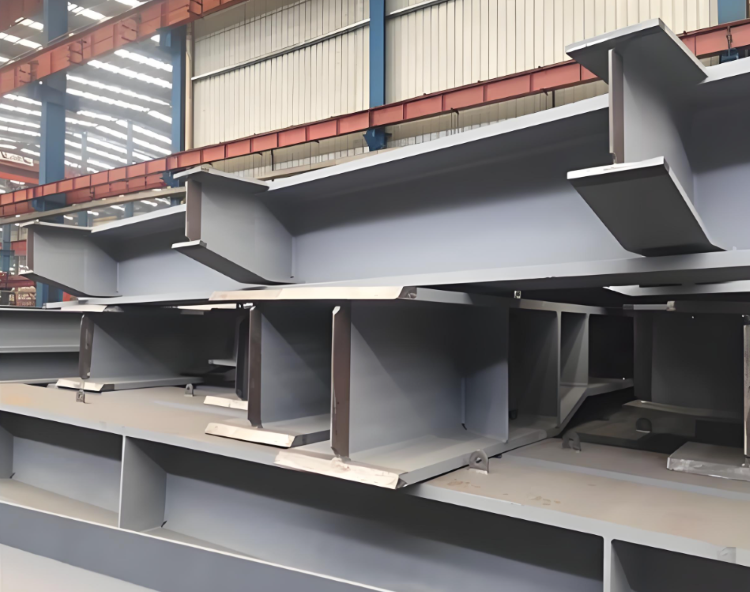
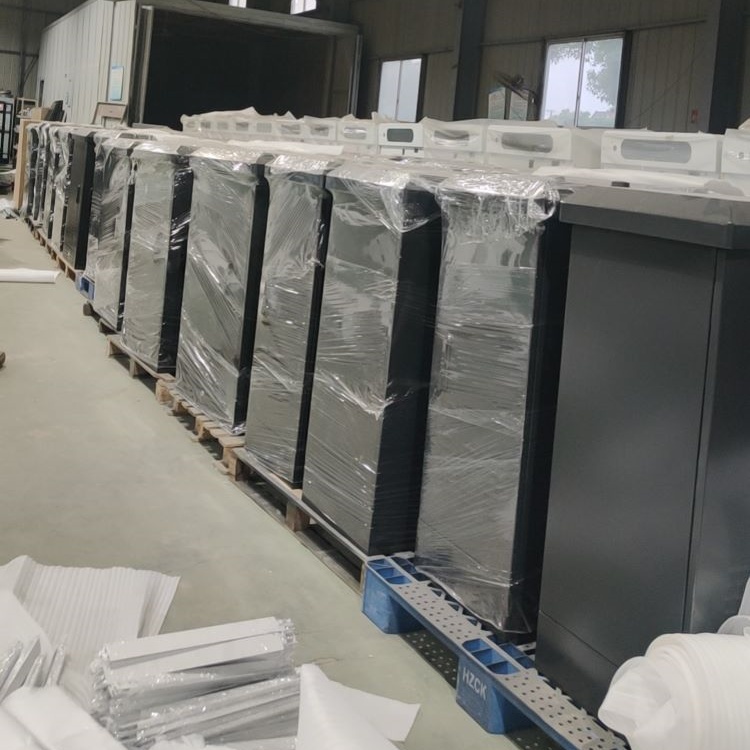
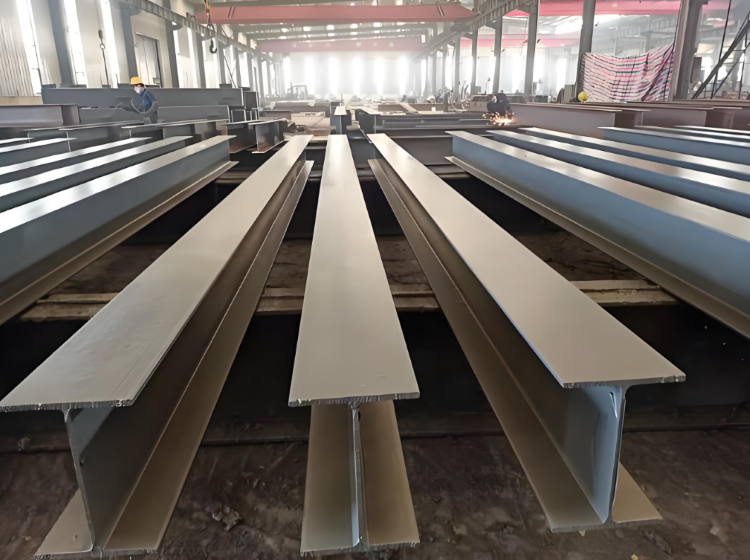
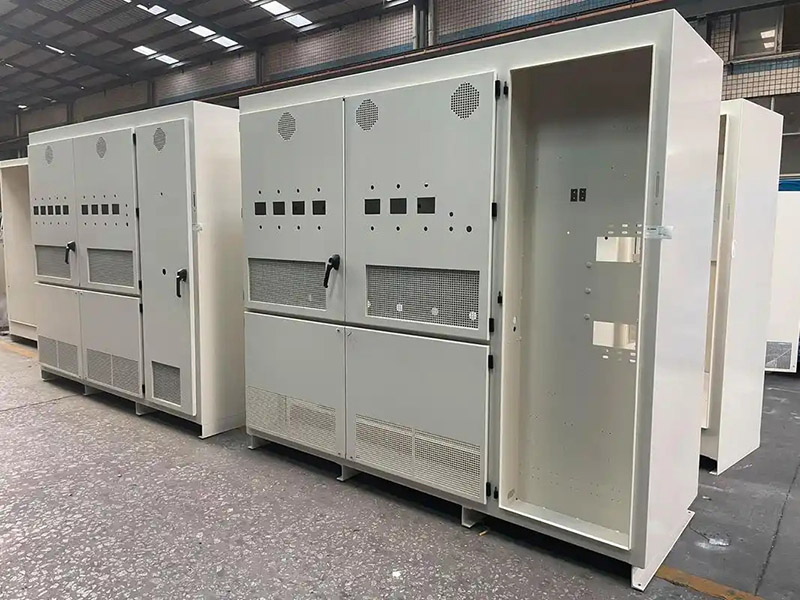
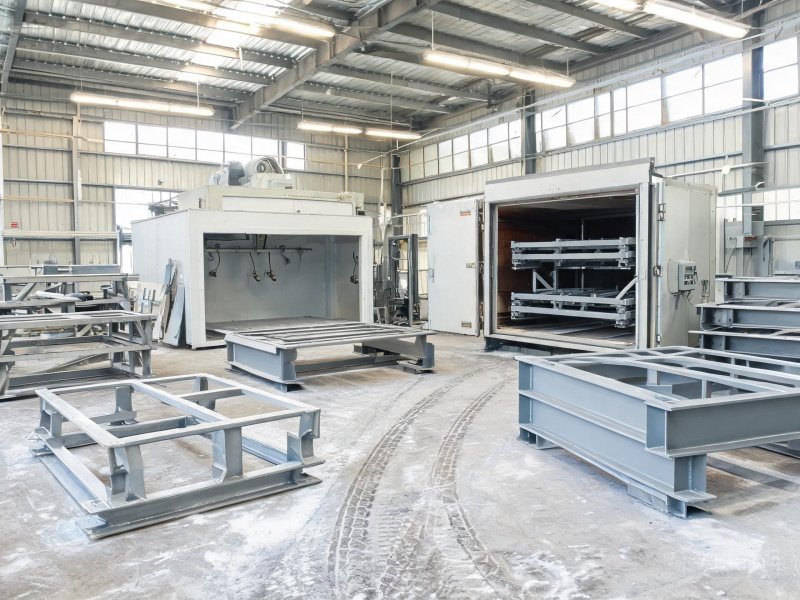
盐城工业设备壳体喷塑厂家,承接环保,矿山,工控,新能源大型焊接壳体,设备护罩等各种非标大型工件喷塑加工,大型轨道抛丸Sa2.5除锈,自动喷涂+内腔人工补喷解决死角,烘道分区梯度升温,支持耐候,环氧,防静电塑粉定制,配套钣金焊接,探伤,时效一站式交付,整个加工过程严格遵循ISO9001质量认证体系,欢迎各大商家前来咨询。
盐城工业设备壳体喷塑厂家,承接环保,矿山,工控,新能源大型焊接壳体,设备护罩等各种非标大型工件喷塑加工,大型轨道抛丸Sa2.5除锈,自动喷涂+内腔人工补喷解决死角,烘道分区梯度升温,支持耐候,环氧,防静电塑粉定制,配套钣金焊接,探伤,时效一站式交付,整个加工过程严格遵循ISO9001质量认证体系,欢迎各大商家前来咨询。
工业设备壳体喷塑加工流程:
1. 大件前处理:轨道通过式抛丸
浸泡槽无法容纳大型壳体,采用移动式抛丸处理,达到Sa2.5 级近白除锈,粗糙度 Rz50–75μm;焊缝位置重点打磨;厚板壳体增加预烘除气,排出焊缝夹层水汽;抛丸完成 4 小时内喷涂,防止返锈。
2. 静电喷涂:自动轨道喷涂 + 内腔人工补喷
外壳大平面自动喷枪匀速走轨喷涂;壳体内部、转角、沟槽、加强筋内侧(法拉第屏蔽区域)调低静电电压人工补喷,杜绝死角露底;薄喷多层,控制积粉流挂;多点抽检膜厚。
3. 分区梯度升温固化
长烘道分区控温,多点测温,控制壳体不同位置温差;阶梯升温:预热排气→升温→恒温固化;聚酯粉工件本体约 180℃保温 15–20min;厚薄共存壳体防止薄板烤黄、厚部位固化不足;壳体焊后经过振动时效的,烘烤变形风险大幅降低。
4. 自然缓慢冷却,禁止水冷急冷,防止涂层开裂、壳体变形翘曲。
5. 全检、修补、拆除遮蔽
壳体内外多点检测膜厚、附着力(GB/T9286 划格 1 级);支撑支点、磕碰位置同色粉末修补;拆除遮蔽件,清理孔位。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

苏州钢构连廊粉末喷涂加工