
邮箱
vip@ntpentu.com
vip@ntpentu.com
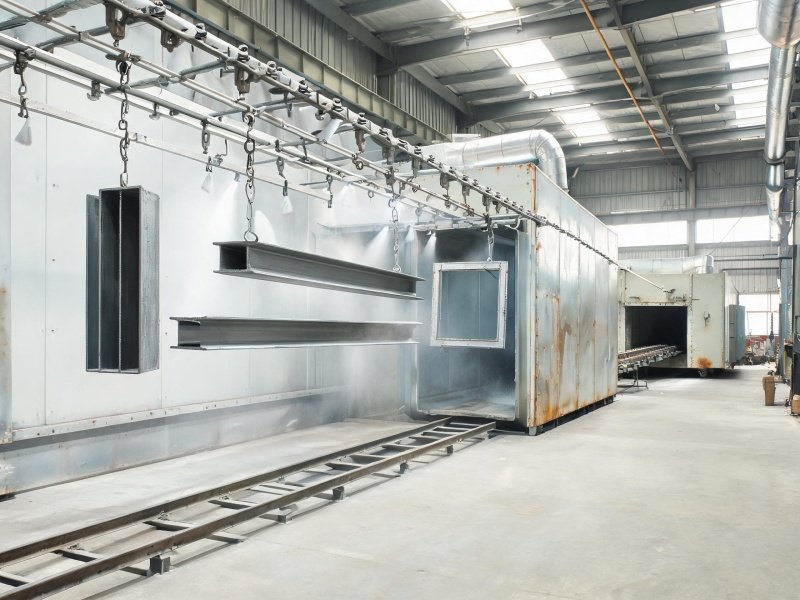
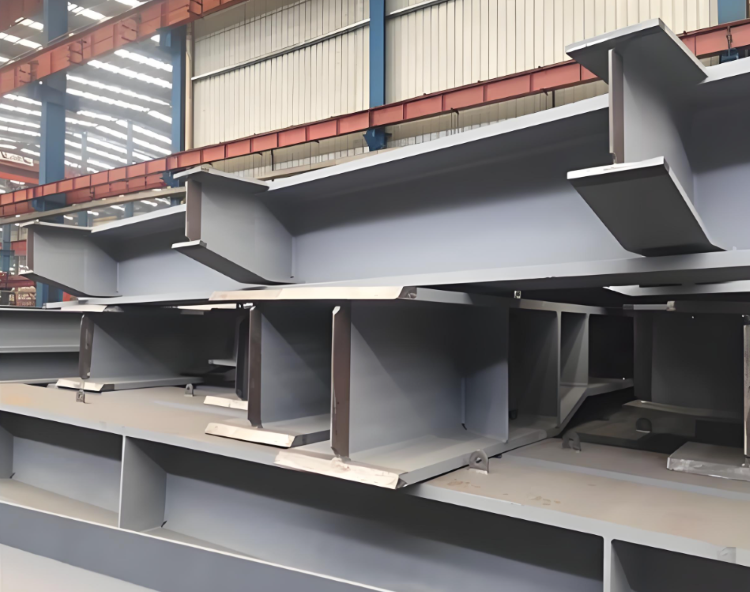
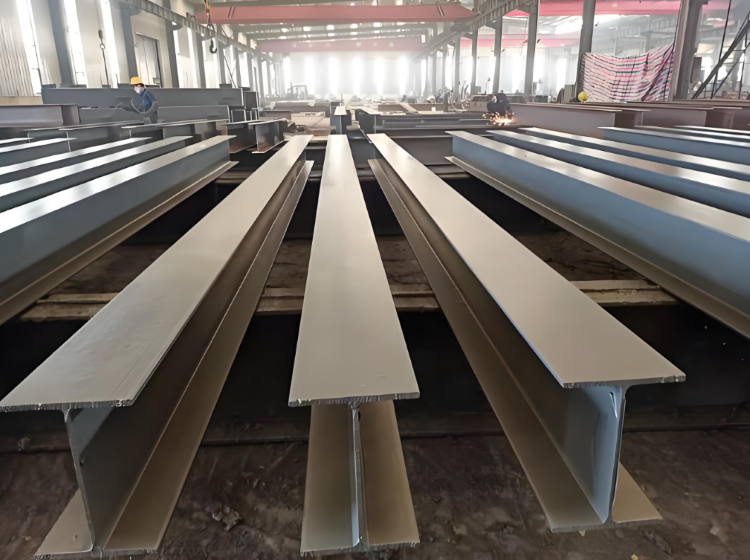
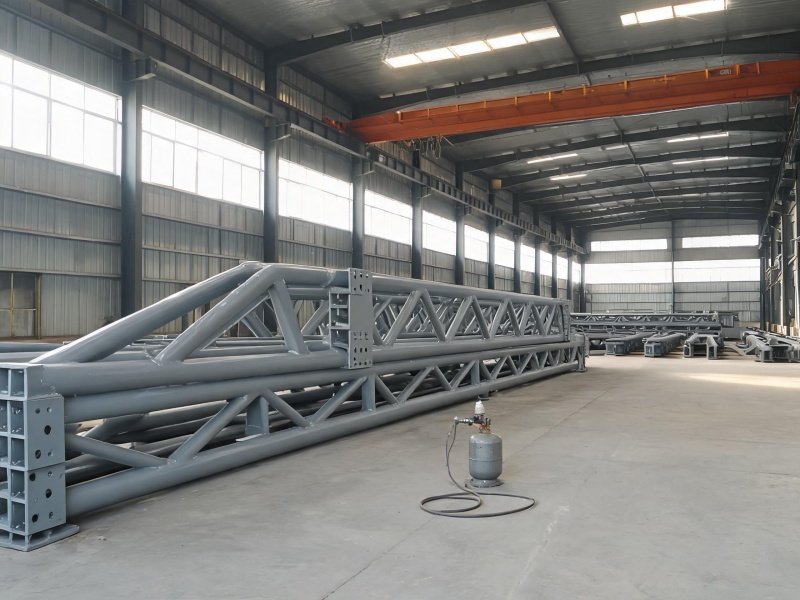
装配式检验中心钢结构采用环氧聚酯混合粉末喷涂工艺,覆盖主框架梁柱、屋架檩条、围护墙板骨架等构件,涂层附着力强、耐腐蚀,满足工业厂房室内外使用要求。
公司承接装配式检验中心钢结构粉末喷涂加工业务,覆盖主框架梁柱、屋架檩条、设备平台、围护墙板骨架等构件的表面处理。检验中心厂房对室内洁净度有要求,钢构件表面处理需保证涂层均匀无粉尘脱落,公司采用环氧聚酯混合粉末喷涂工艺。
同一批项目里,室内构件与室外构件的服役条件不同,转化膜也分开选。室内检验区走硅烷钝化,形成的是一层纳米陶瓷膜,无渣、不脱落,适合洁净区对颗粒零容忍的地方。室外的墙板骨架与连接件走锌系磷化,膜重按 1.5~3 g/m² 控制,结晶致密,挡腐蚀的用处更实在。
前处理的顺序是预脱脂、主脱脂、水洗两道、表调、转化膜、纯水洗两道。水洗的段数不能省,前一道带下去的碱液和后一道带下去的残液都靠下一道冲掉,转化膜生成之后残留的槽液会在纯水洗时被带出组件。脱水烘干给到 100~120℃,腔体与焊缝缝隙里的水要烘到没有。烘干不到位时缝隙里存着水,进粉之后那一带就起泡起针眼。
箱型柱由四块钢板围成,腔体内部藏着两条纵向焊缝。腔体一旦封闭,喷枪进不去,里面也看不见,事后想补涂没有位置。所以内壁的防腐必须在组焊之前解决:型钢内外两面先做喷涂前的准备,内壁刷防锈底漆,底漆干透再上胎架组焊,组焊完成后腔体内部就是有底漆的封闭空间。
底漆牌号要与粉末的固化窗口对得上。后面的固化环节工件本体温度要上到 180~200℃,底漆扛不住这个温度会跟着一起失效,附着力先松掉,后面那层粉末再厚也粘不牢。外壁走静电喷粉,电压给在 60~100kV 区间,膜厚 80~100μm,分两道完成。
屋架檩条是薄壁 C 型钢,壁厚小,炉内升温到 180~200℃ 保温十几分钟,薄件内外两面的温度一有差就往一个方向翘。檩条本身长细比也大,只吊两端的时候自重把件拉出一道下垂,炉里出来温度回落,这层下垂就留在构件上。
做法上挂点按檩条长度分几处托住,让受力点摊开,件的中段不悬空。同炉排产的檩条前后各留出一段距离,热风在炉内才走得动,贴在一起的几件受热不均,漆膜的流平与固化程度会跟着有差别。烘烤的温度与保温时长照粉末牌号的曲线执行,炉膛的设定值只是参考,到件本体温度达到规定值之后才开始计时;厚重的箱型柱与薄壁檩条不同炉次排,厚件热透慢,混在一炉里会拖成两套参数。出炉自然风冷,不用水冷骤冷,否则膜层会开裂。变形超出的构件在常温下冷校正后再复测。
两道喷涂的做法与一次上厚的做法不同,每一道的膜厚给到 40~50μm,喷完先固化,固化到位再上第二道。第一层完全熔结之后第二层才叠上去,两层之间不会留半熔的粉层,整体的致密度比两道连着喷要高,针孔和空隙都少。构件从炉里出来回到常温再进喷房,热工件上粉容易结块。
第二道喷在已经固化的第一层上,粉层落上去不再有静电吸附的底,厚度靠走枪遍数与送粉量配着走;电压与走枪速度都按第一道定下来的参数执行,中途不改。
膜厚按 GB/T 4957 的磁性测厚法测,抽样按每 10 m² 取三点、每点读三次算,取值不低于 80μm,最低的那个读数不跌破下限的八成。棱边、角部与挂具压过的位置读数偏大,这些点不作代表值。附着力按 GB/T 9286 划格试验评,划到基材为止,胶带粘牢之后朝垂直方向一扯,格内漆膜不脱落为 0 级。耐冲击按 GB/T 1732 做,1kg 的锤自 50cm 高度落下,膜面不见裂纹也不见脱层。洁净区构件另看粉化,按 GB/T 4628 做表面粉化程度评级,0 级表示膜面看不出粉化。
公司在管理体系与知识产权两方面均有第三方核验记录,管理体系的审核结论与专利证书可随项目资料一并提供;技术储备方面另有 6 项发明专利。钢结构焊接与金属件涂装是公司的主力方向,焊接与喷塑两条产线在如皋厂区内各占一处,构件从下料、组对、焊接/前处理、喷涂到检测各道工序都在厂内完成,不外发。洁净等级、构件清单与进场批次定下来,粉末牌号、膜厚取值与报价按这三项给出;手上只有钢件、自己不安排涂装的,把来料状态与件数说过来,涂装方案与价格一并给到。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

泰州农业大棚钢构件防腐喷塑加工