
邮箱
vip@ntpentu.com
vip@ntpentu.com
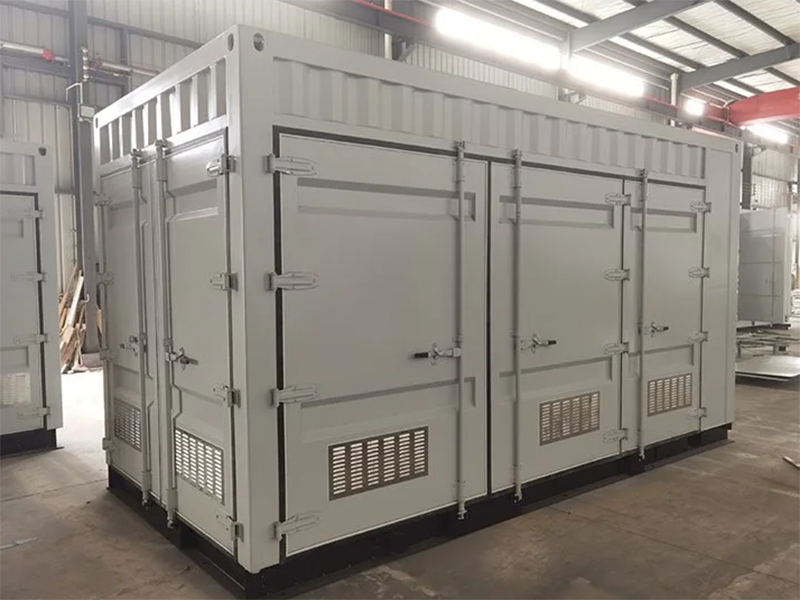
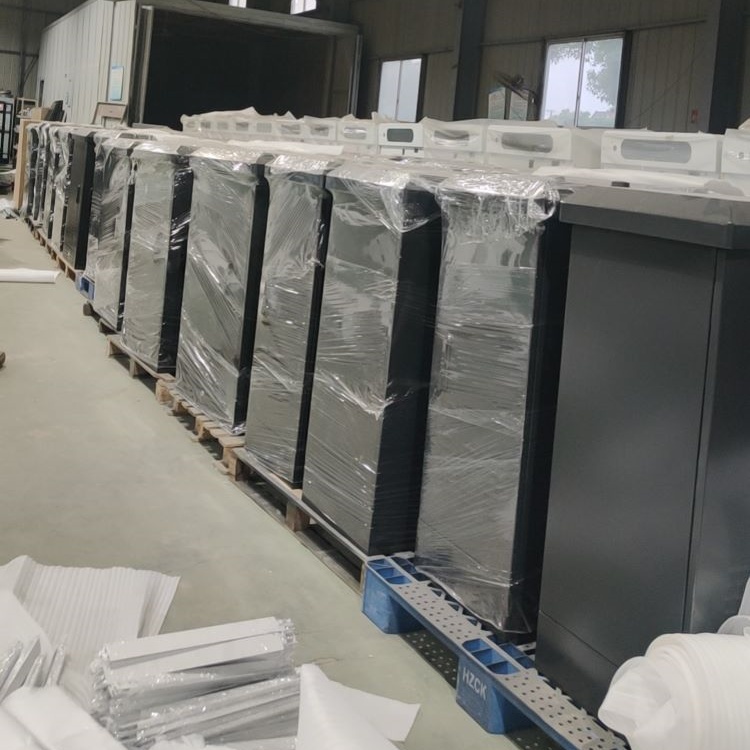
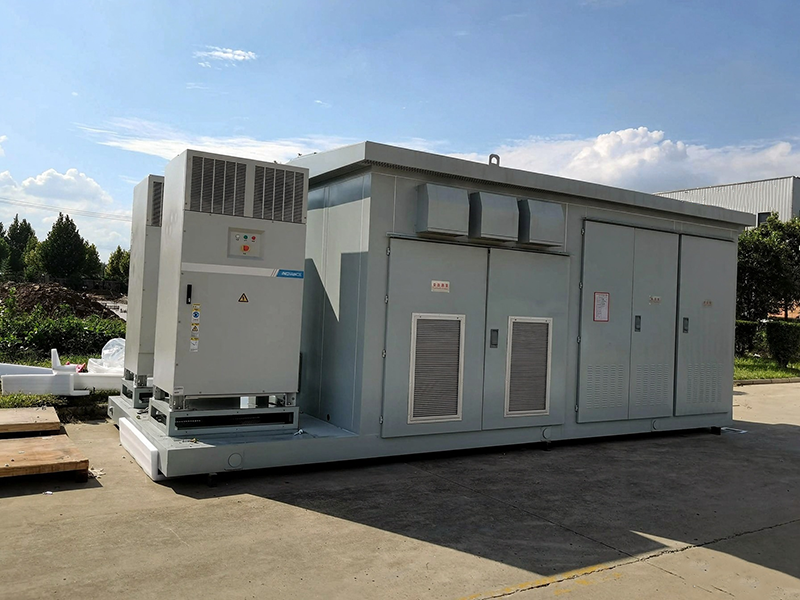
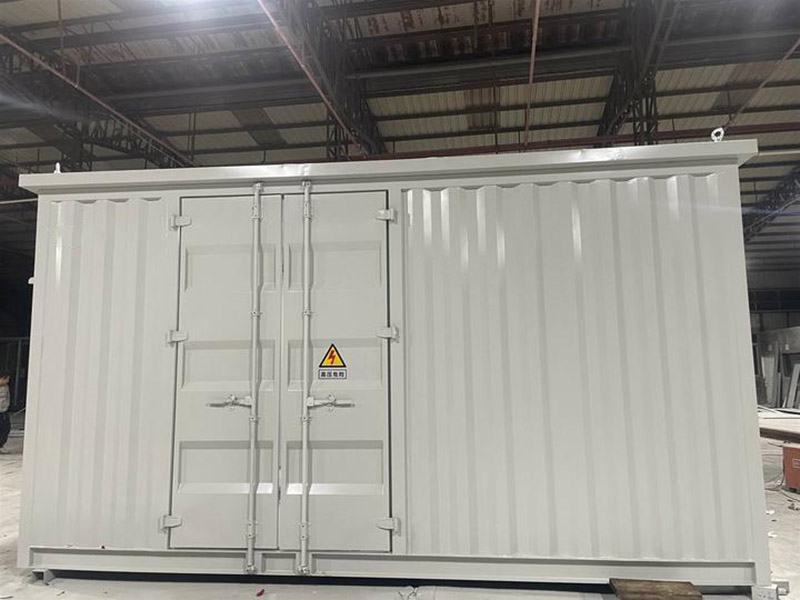
南京储能升压站预制舱钣金加工厂家,承接10kv、35kv集储能,光出一体化高压升压预制舱等各种非标预制舱壳体钣金加工,加工厂占地面积为2.5万+平方米,激光折弯成型双层防水密封结构,工装低变形焊接,配备独立一二次等电位接地系统,IP54、IP55防护,户外耐候喷塑,焊接探伤防腐一站式钣金代工,欢迎各大商家前来咨询。
南京储能升压站预制舱钣金加工厂家,承接10kv、35kv集储能,光出一体化高压升压预制舱等各种非标预制舱壳体钣金加工,加工厂占地面积为2.5万+平方米,激光折弯成型双层防水密封结构,工装低变形焊接,配备独立一二次等电位接地系统,IP54、IP55防护,户外耐候喷塑,焊接探伤防腐一站式钣金代工,欢迎各大商家前来咨询。
储能升压站预制舱外壳加工要点:
防护等级:通常要求 IP55,通风结构处可放宽至 IP44 以上,部分团体标准对化学储能舱的最低要求是 IP54,但电力系统预制舱的招标文件普遍以 IP55 为基线。
防腐等级:南方电网某项目要求舱体在 C5 环境下 15 年不锈蚀,定期维护下 40 年不锈蚀。浙江省团体标准则要求中性盐雾试验 1440 小时后无明显锈蚀、起泡和剥落,前处理必须达到 Sa2.5 级抛丸,涂层体系需按 C4/C5 级别配置,膜厚通常不低于 120μm,沿海项目还需加厚。
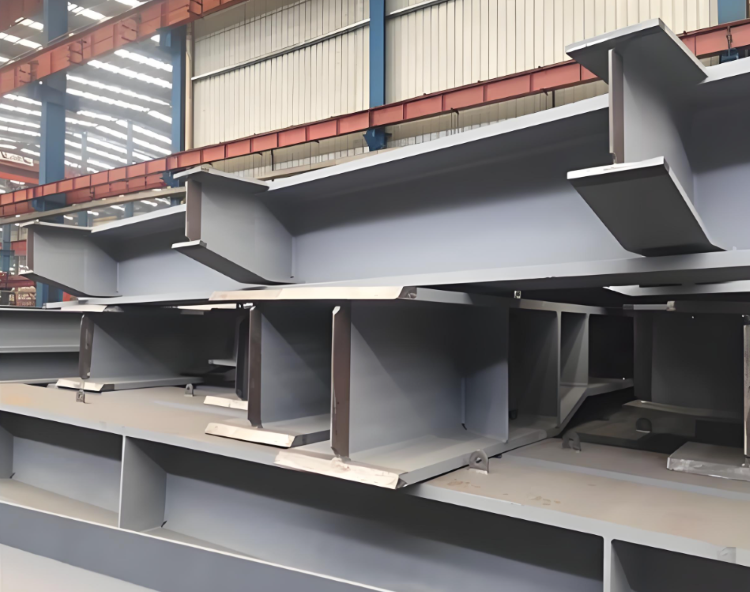
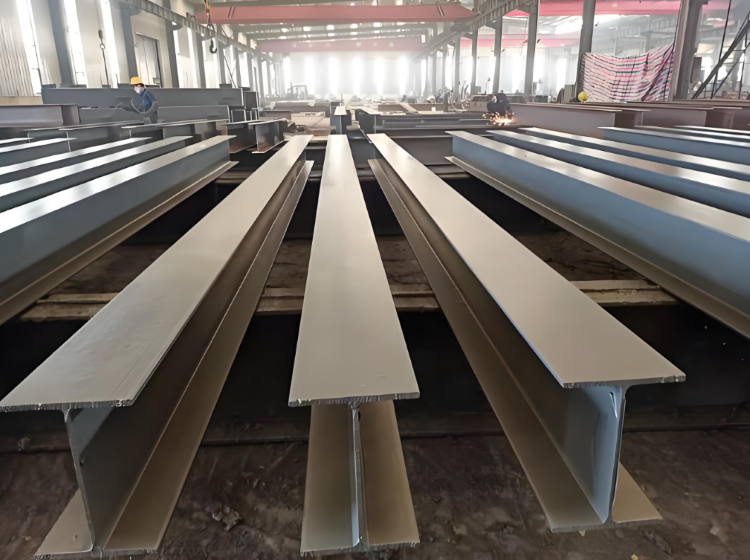
底座承重:升压站预制舱内通常放置变压器、高压柜等重型设备,底座主梁和承重框架需采用 3.0~5.0mm 的 Q355NH 耐候钢,沿海可升级 304 不锈钢。吊装角件必须预埋铸钢件,而非普通钢板焊接。
储能升压站预制舱壳体加工:
1、激光下料、数控折弯成型
舱壁、门板、风道板、防雨结构激光切割开孔;数控折弯一体成型双层密封槽、翻边防水结构、百叶风口;大板内置加强筋,满足风压、8 度抗震、长途运输要求。
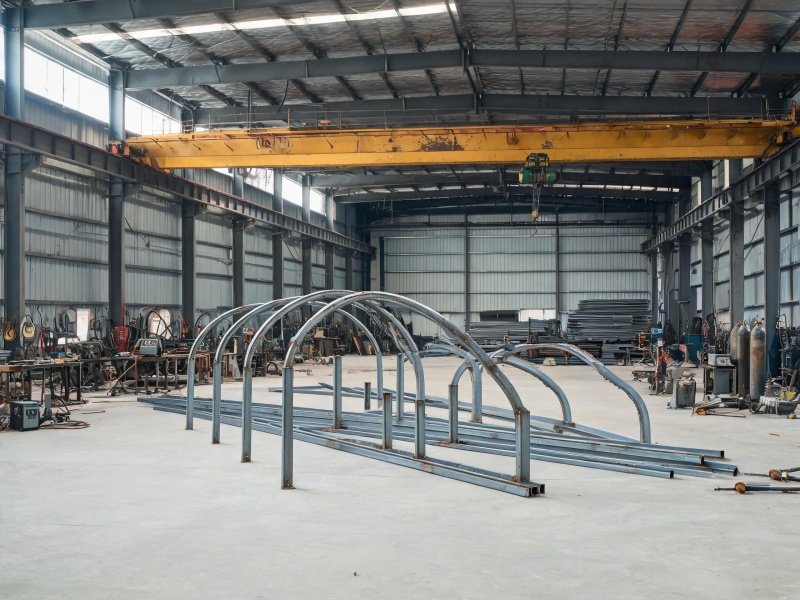
2、重型底架 + 舱体工装组对焊接
刚性工装平台整体定位底架,预埋设备安装底座、吊装耳板、调平地脚;舱体围护板分段组焊,采用 CMT 低热输入焊接;舱门密封缝连续满焊,隔墙、支撑骨架对称跳焊,控制舱体扭曲、门框变形;高压穿墙位置钣金加固处理。
3、校正、振动时效
校正舱体对角线、门框平面度;车载运输、长期振动工况升压舱做振动时效,释放焊接残余应力,避免后期门缝错位、密封失效。
4、焊缝探伤
底架主梁、吊装耳板等关键受力焊缝做 MT 磁粉、UT 超声波探伤,出具探伤报告。
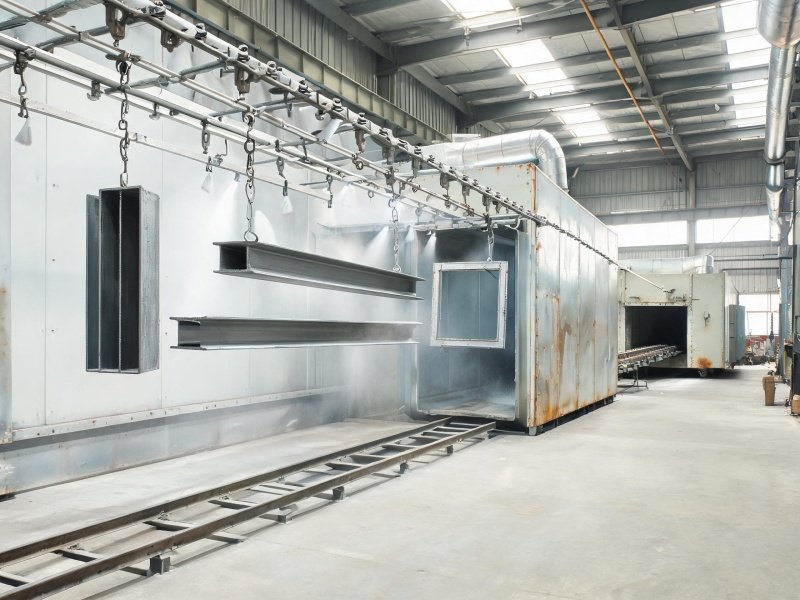
5、遮蔽、抛丸 + 户外耐候喷塑
密封贴合面、接地搭接面、基准法兰提前遮蔽;Sa2.5 级轨道大件抛丸;户外耐候聚酯粉末喷涂,支持 RAL 色号定制;海边盐雾项目采用环氧富锌底 + 聚酯面漆复合防腐方案。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
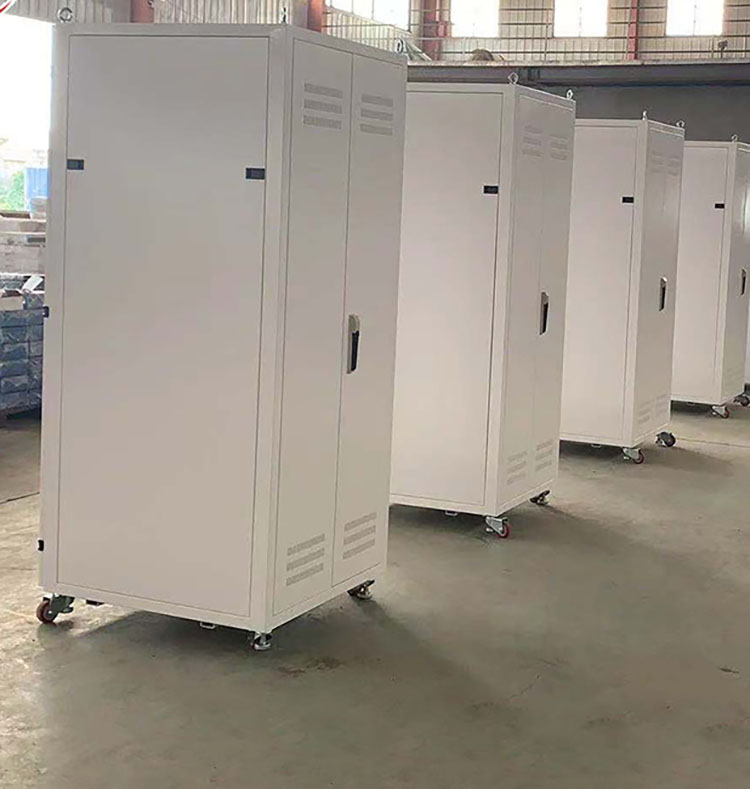
苏州储能PCS升压一体舱舱体钣金加工厂