
邮箱
vip@ntpentu.com
vip@ntpentu.com
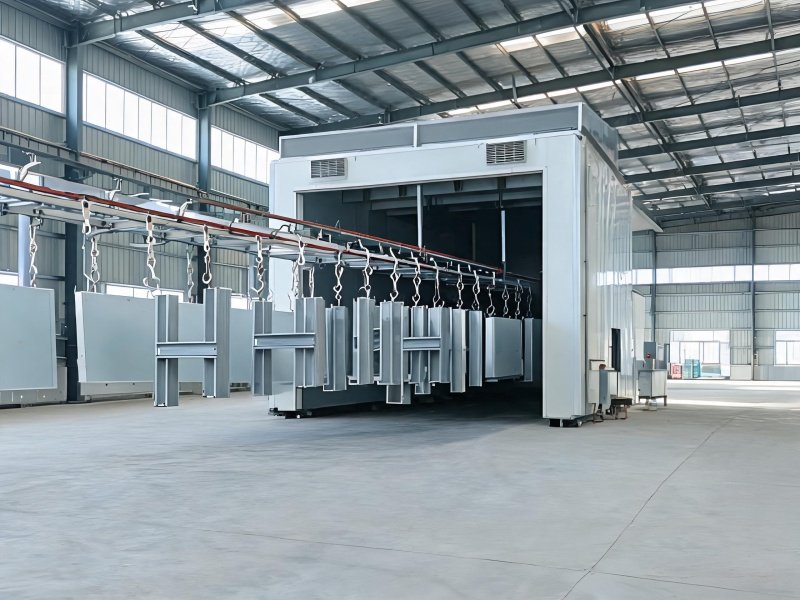
装配式仓库钢构件喷涂覆盖主框架梁柱、屋架檩条和围护墙板的粉末涂装,针对仓储潮湿、货物摩擦和户外环境工况,提供耐磨防腐喷涂方案。
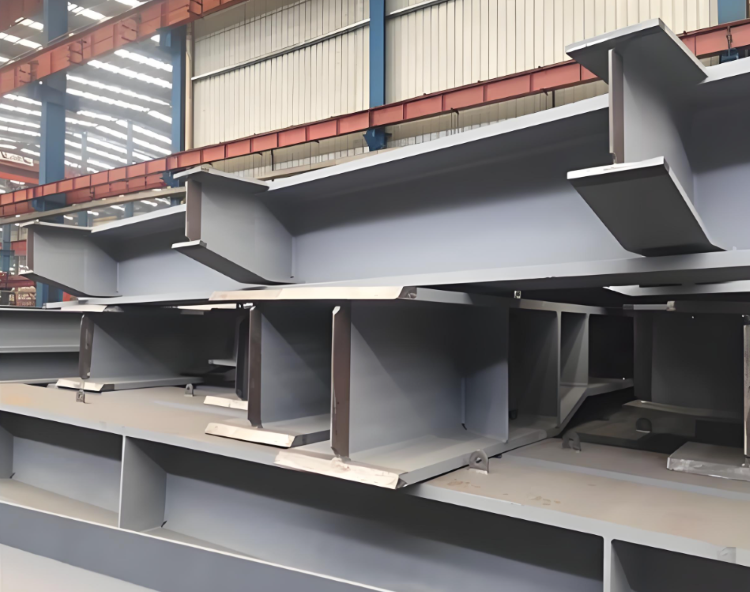
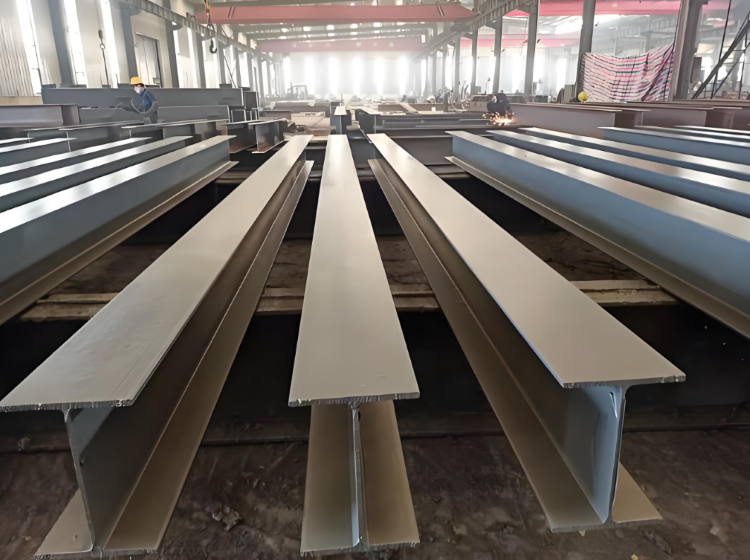
公司承接装配式仓库项目的钢构件喷涂加工业务,覆盖主框架梁柱、屋架檩条、围护墙板以及门窗框架的表面涂装。装配式仓库在盐城各区县广泛应用,长期处于仓储潮湿环境并承受货物装卸摩擦,对钢构件涂层的耐磨和防腐性能要求较高,喷涂加工质量直接影响仓库设施的使用寿命和维护成本。
抛丸把构件表面的氧化皮与锈迹连同轧制鳞皮一起打掉。仓库构件多为成品焊接件,焊缝与棱角在抛丸时受力最集中,钢丸打偏会让焊趾塌下去,抛完逐件看一遍焊缝和角部,塌下去的补修。清洁度按 Sa2.5 验收,比较样块对着看,钢面看不到氧化皮残留。
磷化紧接在抛丸之后,锌系磷化液在钢面形成转化膜,膜重控制在 1.53 g/m²。磷化槽出来的构件带液,若直接进烘干炉,槽液会在热风里结成白霜,附着层跟着发脆,因此先水洗再烘干。抛丸与磷化之间不排队,构件当天抛当天进槽,隔夜的重新看一遍钢面,返锈的补扫再上。
主框架是仓库的主要承重件,也是叉车通行段两侧最容易磕到的部位。粉末牌号按构件位置分配,主框架取耐腐蚀型环氧,膜厚区间落在 80100μm。库里湿度长期偏高,漆膜与钢面之间只要存在水汽通路,返锈就从膜内开始,所以主框架这道涂层不靠膜厚堆厚度的思路解决。静电喷粉的参数按粉枪调定,电压 6090 kV,喷距 200~300mm,喷枪的送粉量与行进快慢要互相对应,两道之间按粉末说明给的间隔留出来。
C 型檩条开口朝上,屋面雨水冲刷不到,灰尘与碎屑落在槽口里长期积着,粉层压得再实也架不住砂粒的磨蚀,槽口两侧的膜厚比板面薄一截。自动喷枪在这个位置是仰角喷,枪口与檩条长轴接近平行,粉雾散在槽外,槽内留给手工低压补,补完逐根量膜厚。檩条与墙板走耐候型聚酯粉,这两类的暴露面是日晒雨淋,老化测试恰好把耐候配方的差异拉开。
门窗框料壁厚薄,多为 2~3mm 折弯件,挂在自动线上时框体刚性差,输送途中容易磕碰,磕出的凹坑要等固化后才显现,成品表面会留痕。薄件另走一条线,吊具间距加密,输送速度降下来。框料拼接角与铰链座安装孔周围粉雾进不去,人工补喷安排在固化之前:自动线下线时先补一次,膜层成型后再看读数,比固化之后返工省一道热处理。这批件用同一支耐候聚酯粉,日晒面多,色差要过 1000 小时氙灯老化这一关。
烘烤固化按粉末牌号给的曲线走,工件金属温度比炉膛设定温度低十几度。同一车里厚壁主框架与薄壁门窗框热透时间差一倍,只按炉温计保温时长,薄件会欠固化,出炉后漆膜发软,指甲能压出印。厚薄件分开排炉,各走各的保温时间。
膜厚用磁性测厚仪测,每 10m² 抽 3 处、每处 3 点,三点读数取平均要盖住图纸给的膜厚,最薄的那一点也得留出设计值的八成。测点避开棱边和角部,那里读数偏大,会把实际薄掉的地方盖过去。检验顺序上先做弯曲与冲击,再做划格,划格排在最后,划在已经受过变形的漆膜上,结合力下降出得更早,格内不掉漆即判 0 级。耐候层另外跟氙灯老化一起走,1000 小时后取样,粉化不超过一级,色差按 ΔE 2.0 以内控制。
涂装线、焊装线与钣金线各自独立排产,仓库构件从抛丸到成品检验都在涂装车间内完成,不用中途转运。厂区设在如皋,专利与管理体系认证的相关材料可随交付件一并附上。您把构件清单和进场计划发过来,涂装配套方案与报价一并给出。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南通农产品批发市场钢构件喷塑加工