
邮箱
vip@ntpentu.com
vip@ntpentu.com
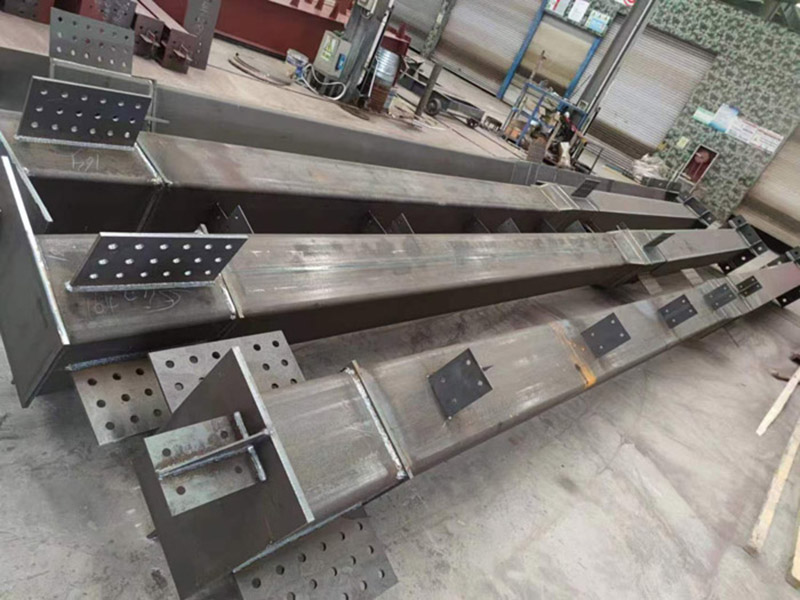
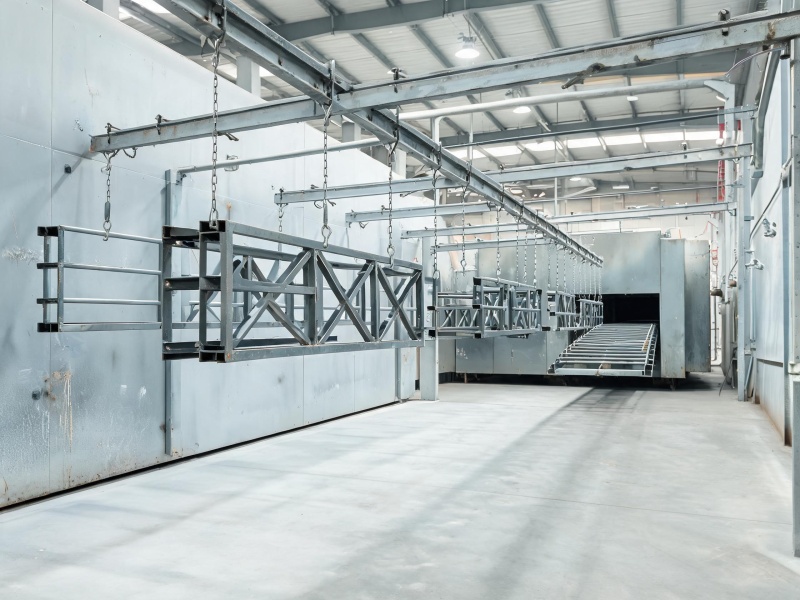
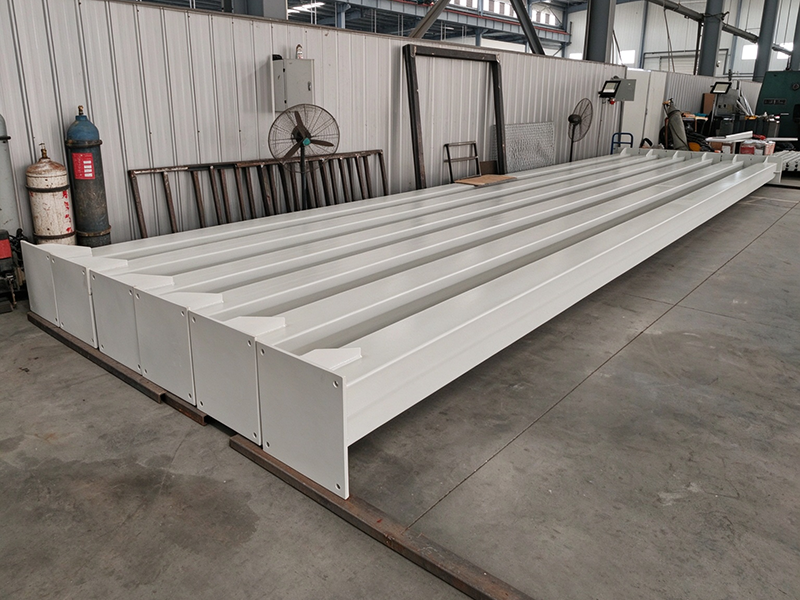
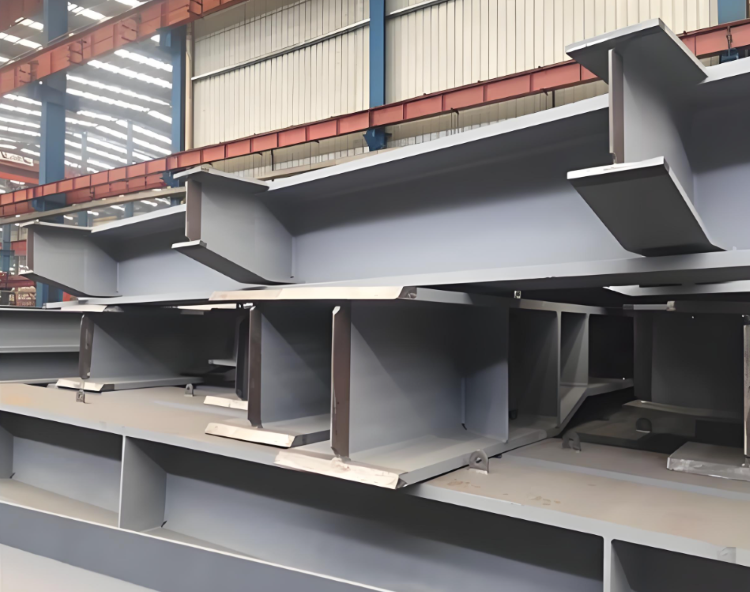
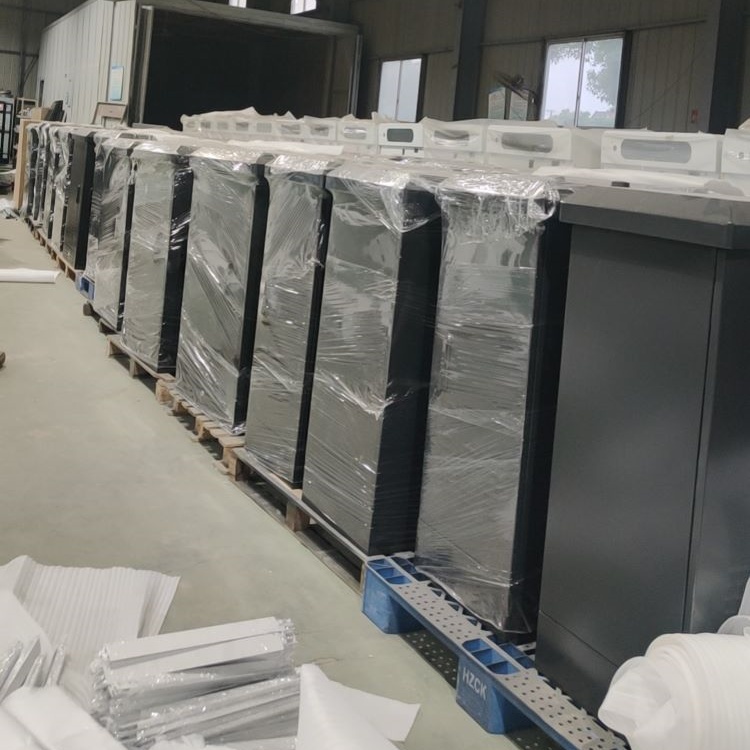
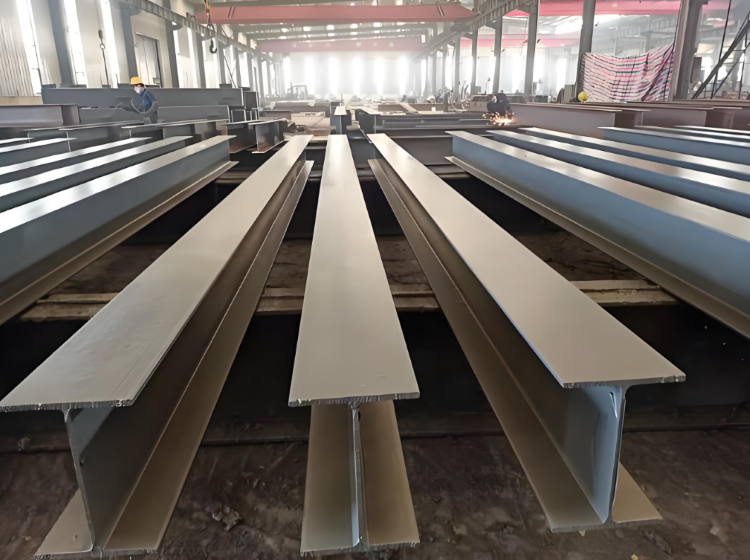
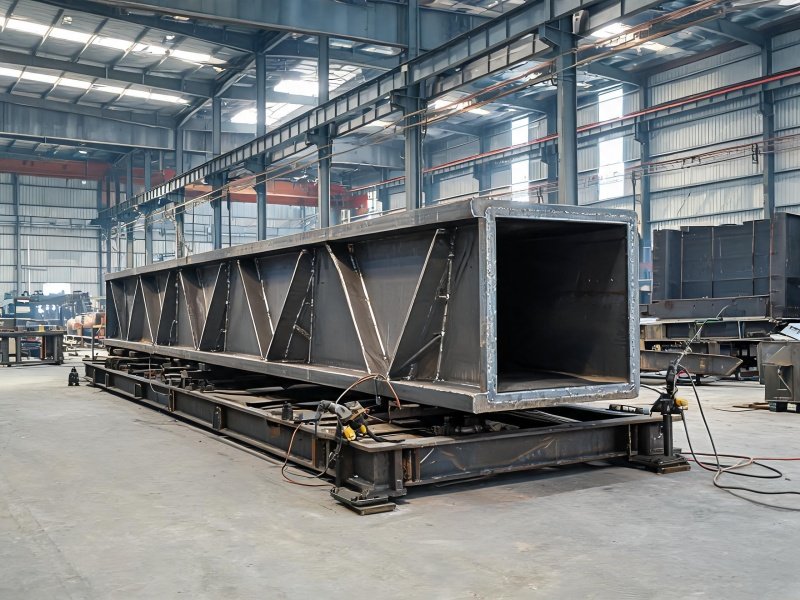
南通专业焊接箱型钢构件加工厂家,承接箱型柱,箱型梁,重载设备基座,起重风电配套箱型钢结构定制,采用数控下料坡口加工,工装组队,埋弧焊+气保焊工艺,专业焊接加工团队持证上岗,焊缝饱满无裂缝,严控长构件扭曲侧弯,配套大件喷砂,静电喷塑防腐一站式交付,每一个加工环节都严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
南通专业焊接箱型钢构件加工厂家,承接箱型柱,箱型梁,重载设备基座,起重风电配套箱型钢结构定制,采用数控下料坡口加工,工装组队,埋弧焊+气保焊工艺,专业焊接加工团队持证上岗,焊缝饱满无裂缝,严控长构件扭曲侧弯,配套大件喷砂,静电喷塑防腐一站式交付,每一个加工环节都严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
焊接加工工艺流程
1. 图纸深化与工艺评审
校核载荷、焊接坡口、耳板螺栓孔位、焊缝受力等级;编制 WPS 焊接工艺,规避高应力区焊接缺陷。
2. 数控下料、坡口加工
钢板激光切割,开 K/V/X 型焊接坡口;切割面打磨去除割痕、微裂纹,减少疲劳隐患;连接板、牛腿板数控冲孔 / 钻孔。
3. 工装组对成型
专用胎架定位四块壁板,控制截面尺寸、对角线偏差,保证箱体方正,预留焊接收缩余量;耳板、牛腿精准定位点焊固定。
4. 焊接作业
主焊缝优先埋弧焊,成型稳定、熔深足;筋板、耳板接驳位置采用低氢 MAG 气保焊;分段对称跳焊,均衡热输入,控制焊接扭曲、侧弯变形;厚板按规范预热,防止冷裂纹。
5. 校正与去应力处理
焊后油压校正直线度、扭曲度;重要承载构件可做振动时效或者退火消应力,规避后续机加工、喷涂后回弹变形。
6. 无损探伤 NDT
一级、二级受力主焊缝按要求做 UT 超声波探伤、MT 磁粉探伤,出具探伤报告,满足钢结构、风电、重型装备验收标准。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
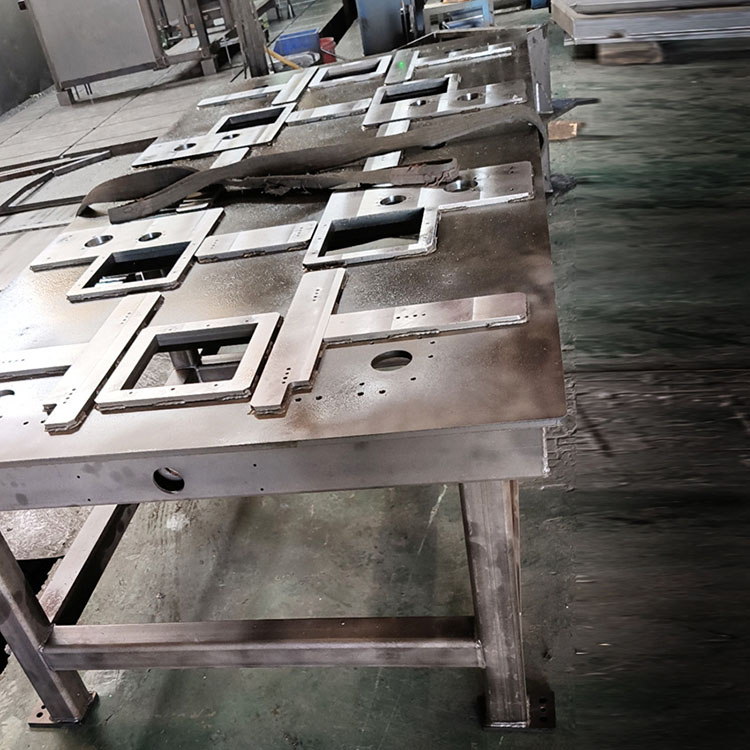

镇江钢箱梁焊接加工厂家